アプリケーションノート ·
2D X線検査で角形セルのオーバーハング不良を見逃す理由と、100%インライン3D CTがLFP・ESSセルラインにもたらす変化
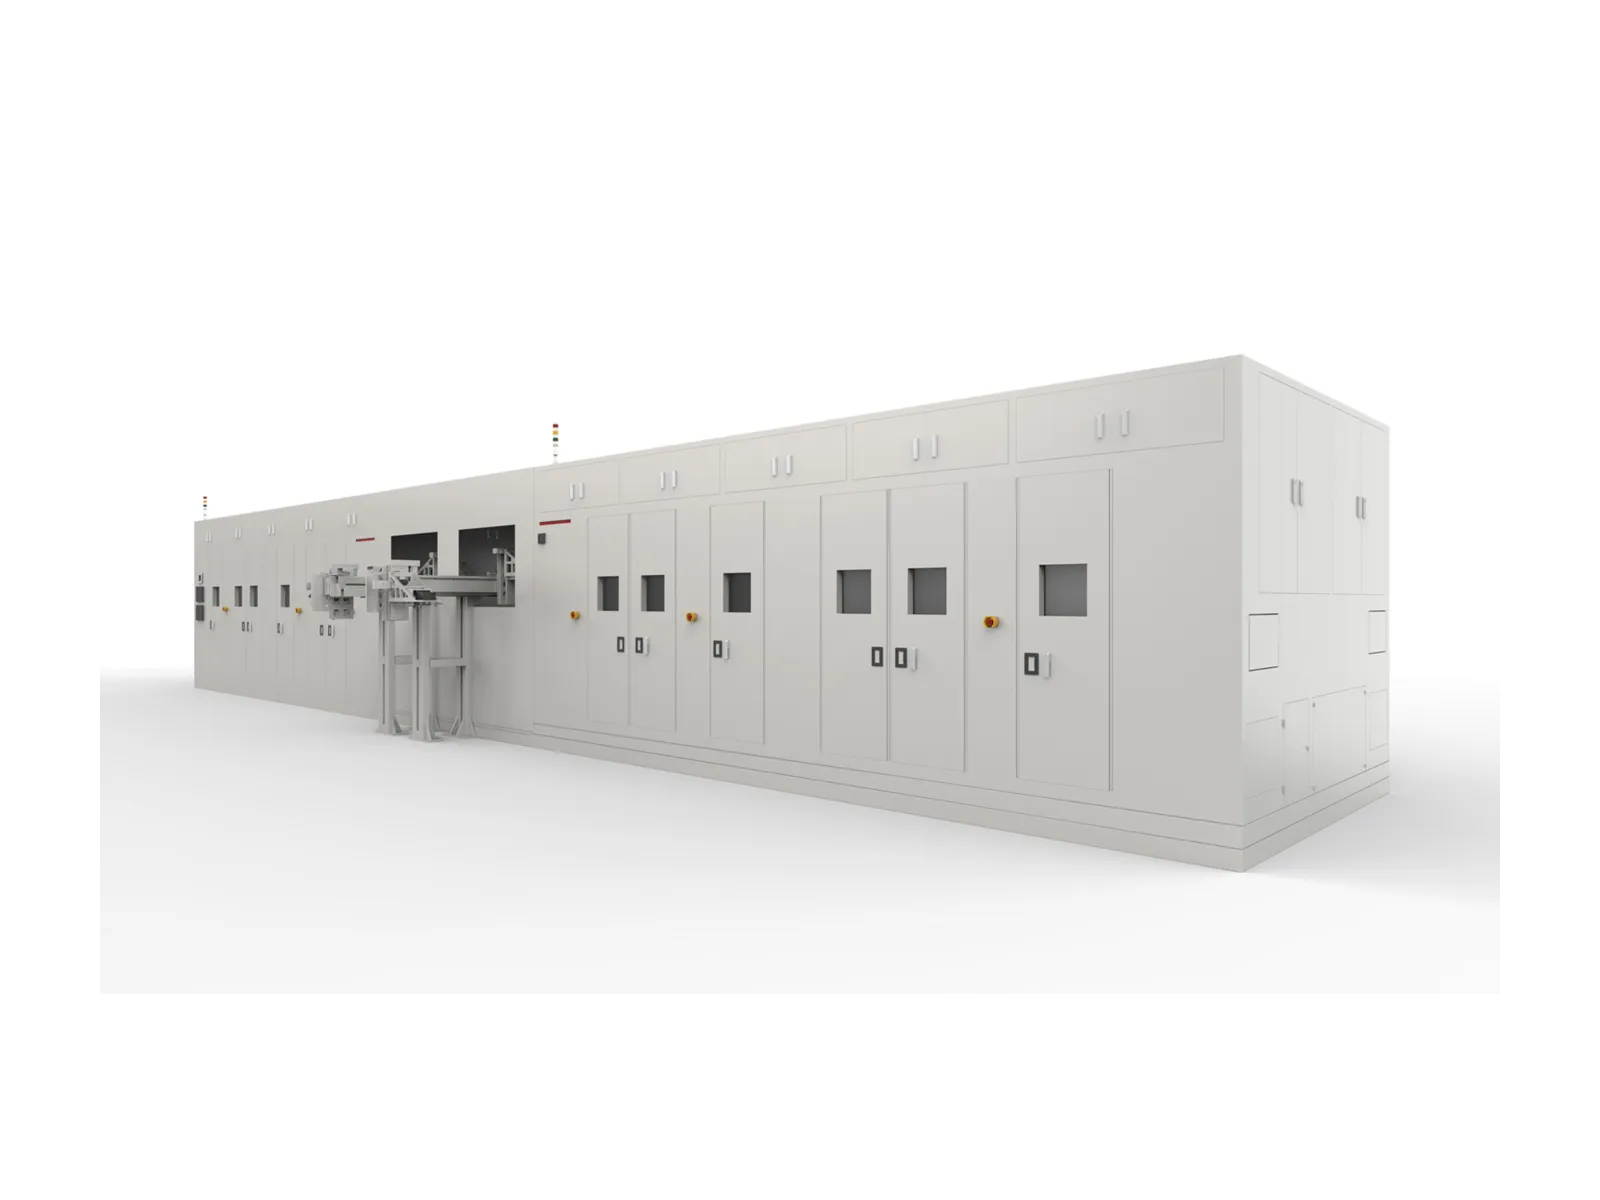
Royma RMLCT7500 インラインガントリーCTは、すべての角形セルをライン速度で3D検査します。セルのコーナー部の電極オーバーハングを30 µm未満の分解能で計測し、処理能力はセルの厚さと検査箇所に応じて最大36個/分です。LFPおよびESS向けセルラインにおいて、抜き取りによるラボ検査や判定の難しい2D X線画像に代わり、100%インライン計測を実現します。
2D X線では重なって写る層を3D CTで分離
角形セルには、数十層の薄い負極層と正極層が積層されています。2D X線画像は、これらすべての層を一度に透過した1枚の投影像です。負極が正極からオーバーハングしていなければならないコーナー部では、この投影像の中で電極の端部が重なって写ります。
この幾何学的条件から、2種類の誤りが生じます。オーバーハングした端部がビーム方向に揃っている場合、それらが1本の線に重なり、実際の不良が隠れてしまいます。一方、正常な積層がわずかにずれている場合、その影がオーバーハング欠陥のように見えることがあります。見逃された不良品はそのまま出荷され、誤検出は良品セルの廃棄や手直しにつながります。
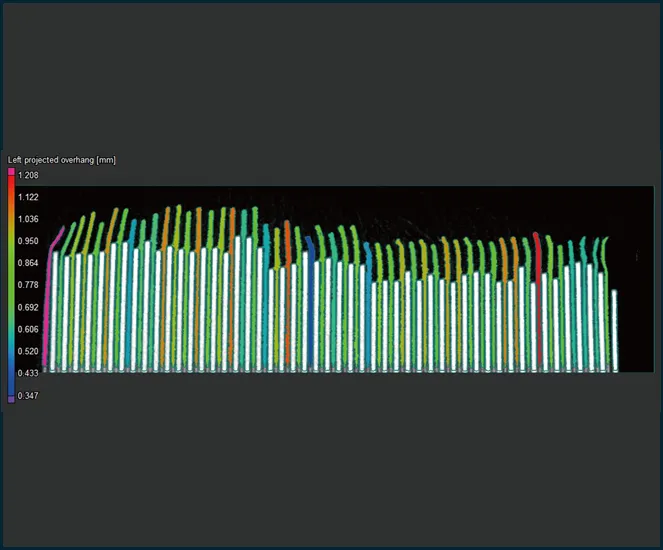
X線CT(コンピュータ断層撮影)では、積層を1枚の画像にまとめるのではなく、各層を3Dで再構成するため、この曖昧さが解消されます。ラボCTでは以前からこれを明確に確認できましたが、生産ラインのすべてのセルを検査するには速度が不十分でした。RMLCT7500は、この明確な検査をラインに導入します。
「3Dデータがあれば、電極がカメラに対して揃って写ることを期待する必要はもうありません」と、Royma Europeの欧州営業部長(Sales Director Europe)であるGabor Szaboは述べています。「RMLCT7500は、すべてのセルの各コーナーを計測し、ラインに明確なGO/NOGO判定を提供します。」
コーナースキャンにより、100%インライン検査に対応できる高速な3D検査を実現
角形セル全体をフルボリュームでCTスキャンすると、ラインのタクトを維持できません。そのためRMLCT7500は、オーバーハング不良が発生する領域のみをスキャンします。
- 4つのコーナーすべての負極/正極オーバーハングを検査する45°対角コーナースキャン
- 電極端部の折れやしわを検査するエッジスキャン
- コーナーあたり64 × 64 mmのスキャン範囲、レポートおよび解析範囲は8 × 8 mm
- 2~6コーナーで4~8秒
スキャン範囲と検査対象の欠陥の種類は、セル設計ごとに設定できます。再構成はスキャン中に開始されるため、撮影終了とほぼ同時にボリュームを解析できます。
ガントリーはモジュール式で、設定可能な数のリングで構成されます。スループットはラインのタクトに合わせて設計され、セルの厚さと検査箇所に応じて最大36個/分です。そのため工場は、立ち上げ時の生産量から導入を開始し、検査方法を変えることなく、生産量の増加に合わせて能力を追加できます。
手作業によるスライス確認に代わる自動GO/NOGO判定
インライン検査が機能するには、オペレーターが解釈する画像群ではなく、判定結果を出力する必要があります。RMLCT7500は、セルのワーク搬送、画像の取得、各コーナーの再構成を自動で行います。その後、独自のアルゴリズムがすべてのセルをGOまたはNOGOに分類し、レポートを自動作成します。
この判定は、2つのソフトウェア機能によって支えられています。AIベースの画像強調処理により、計測の基準となる電極端部を鮮明化します。続いてオーバーハング認識機能が、強調処理されたボリュームから各コーナーの距離を計測します。Roymaでは、お客様固有のセル設計に合わせたカスタムアルゴリズムの開発も行っています。
主な数値と検査範囲の概要:
| 項目 | RMLCT7500 |
|---|---|
| 方式 | インラインガントリー3D CT、100%インライン、全自動 |
| セルタイプ | LFPおよびESS用途向け角形セル |
| スループット | 最大36個/分(セルの厚さと検査箇所による) |
| コーナースキャン | コーナー2~6箇所で4~8 s、オーバーハングは45°の斜めスキャン、電極の折れはエッジスキャンで検査 |
| スキャン範囲 | コーナーあたり64 × 64 mm、レポート・解析範囲は8 × 8 mm |
| 分解能 | 30 µm未満 |
| 検査項目 | 4コーナーにおける負極/正極オーバーハング、電極の位置ずれ(アライメント)、電極とケース間の距離、端部の折れ・しわ、穿孔・切れ、異物 |
| 評価 | 画像取得と再構成を自動化(スキャン中に再構成を開始)、AIによる画像強調、オーバーハング認識、GO/NOGOの自動判定とレポート作成 |
LFPセルおよびESSセルの生産ラインにおける実践的なポイント
角形のLFPセルおよびESSセルの生産ラインは、欧州、インド、米国、日本で立ち上げが進んでおり、いずれのラインでもコーナー部のオーバーハングは重要な検査項目です。こうしたラインへのインラインCT導入を計画する際には、次の3点が役立ちます。
第一に、セル設計ごとに検査するコーナーと項目を定義します。スキャンするコーナー数によってスキャン時間が決まり、スキャン時間によってガントリー1台あたりのスループットが決まります。
第二に、お客様ご自身のセルで計測の妥当性を確認します。繰り返し精度はセルの厚みとスキャン時間に左右されるため、Roymaではライン仕様を確定する前に、お客様のサンプルで分解能と繰り返し精度を確認しています。
第三に、設置スペースを考慮します。インライン用のガントリーCTは、2D X線検査ステーションよりも広い設置面積を必要とします。その代わり、生産品の全数(100%)について3Dデータと自動判定が得られます。
「まずはお客様ご自身のセルでテストスキャンを行うことをお勧めします」とGabor Szaboは述べています。「お客様のセル設計でコーナースキャンにより何を計測できるか、またどの構成がラインスピードに適合するかが分かります。」
角形セルのテストスキャン
Royma Europeでは、RMLCT7500を用いてお客様のセルのテストスキャンを実施しており、サンプルにおけるオーバーハング、位置ずれ、端部の折れの評価も含まれます。電池検査の詳細はこちら:電池 · インラインCT。
お問い合わせ先:Adrian de Riz(Sales Director(営業部長)/Sales Director(営業部長))、Royma Europe – adrian_deriz@roymatek.eu – +49 511 57092696 – www.roymatek.jp
Royma Europe、Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, ドイツ。