アプリケーション
鋳造品
ポロシティと肉厚
検査項目
ポロシティを特定。肉厚を計測。
ポロシティ、引け巣、介在物は、鋳造品が圧力や荷重に耐えられるかどうかを左右します。CTは、それらがどこにあり、どの程度の大きさか、そして機械加工によって露出するかどうかを示します。
ポロシティと引け巣
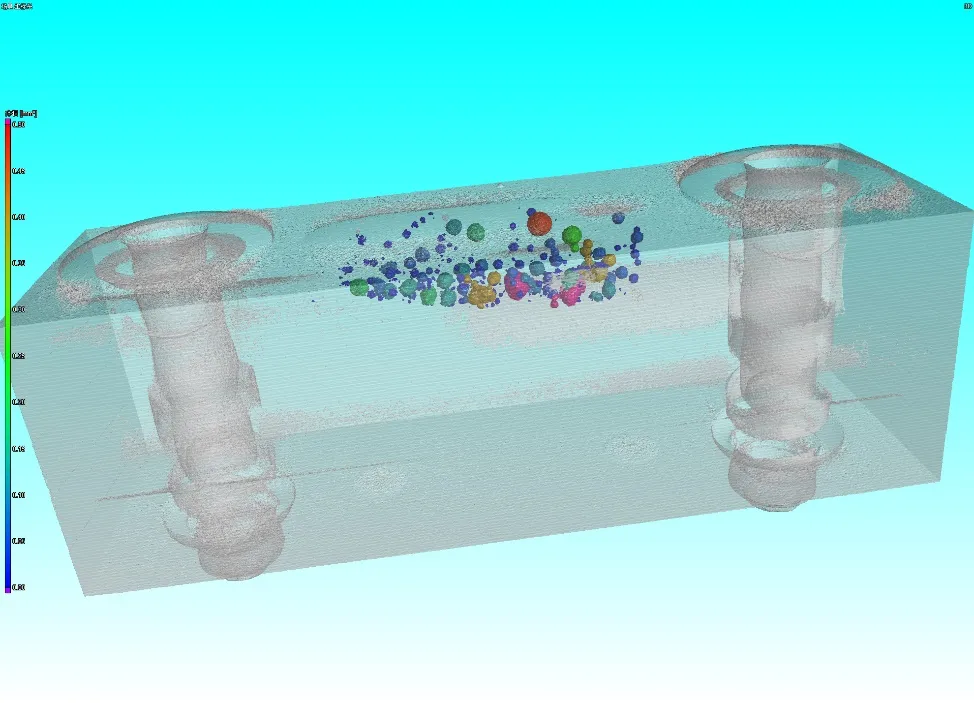
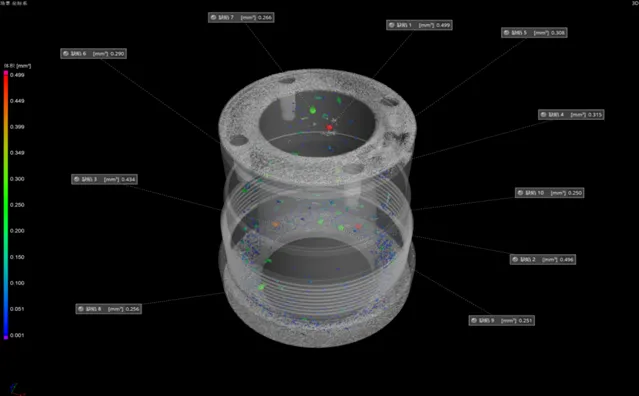
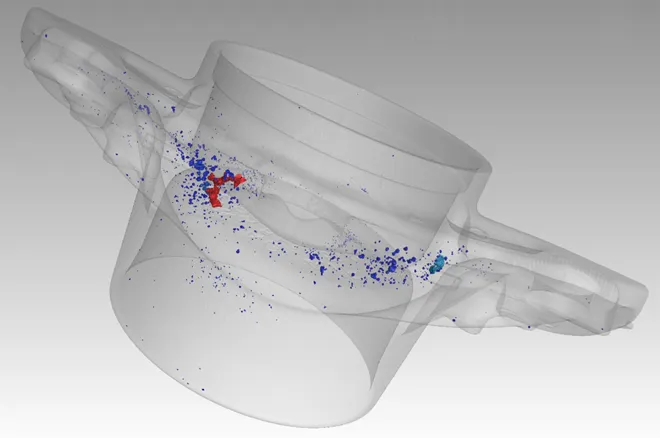
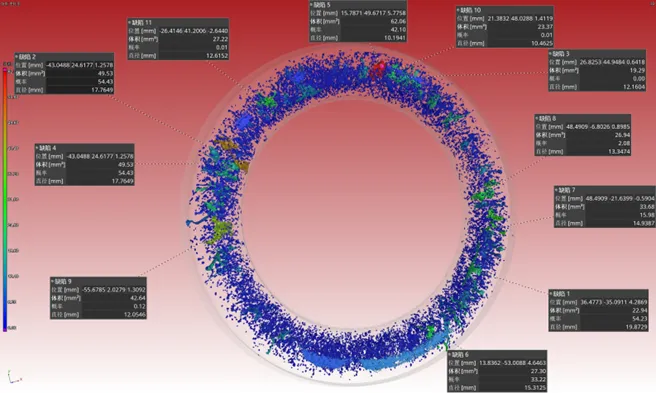
すべての気孔を検出・計測し、体積ごとに色分けして表示します。その結果、サンプルの切断面ではなく、部品全体の欠陥マップが得られます。
肉厚と形状
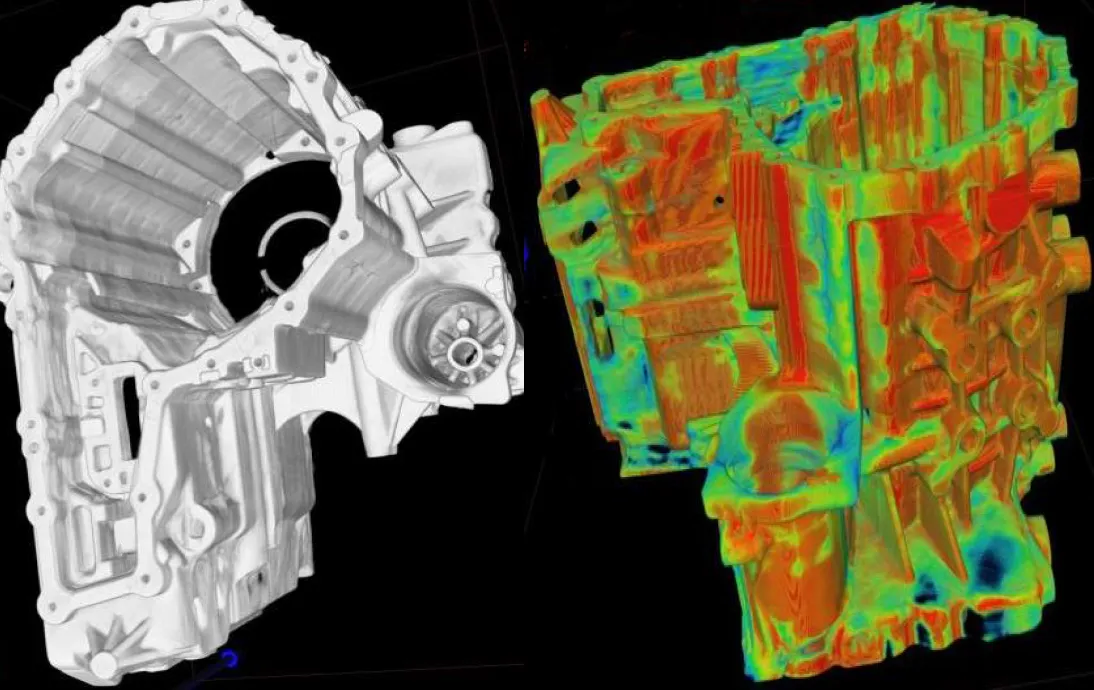
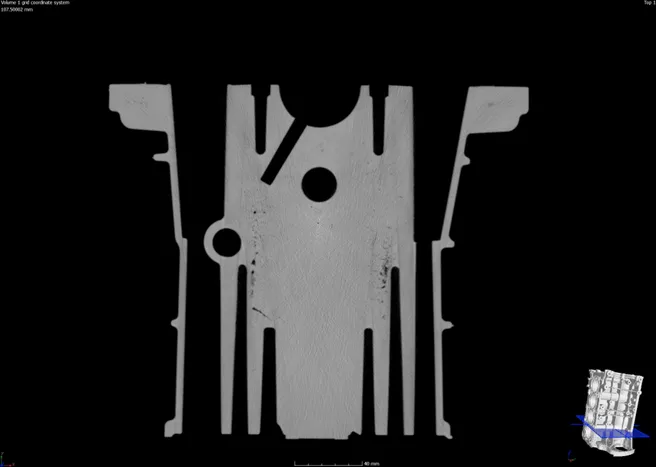
肉厚は鋳造品全体にわたって計測され、プローブの届かない内部流路も含めてCADモデルと比較されます。
大型鋳造品・構造用鋳造品
大型のアルミニウム鋳造品や厚肉部には、高いエネルギーと大きな移動量が必要です。横型システムと高エネルギーシステムは、その両方に対応するよう設計されています。
これらの検査タスクはすべて、鋳造品向け資料で詳しく紹介しています。
スキャン事例
データが示すもの
装置
すべての気孔を計測。すべての肉厚を確認。
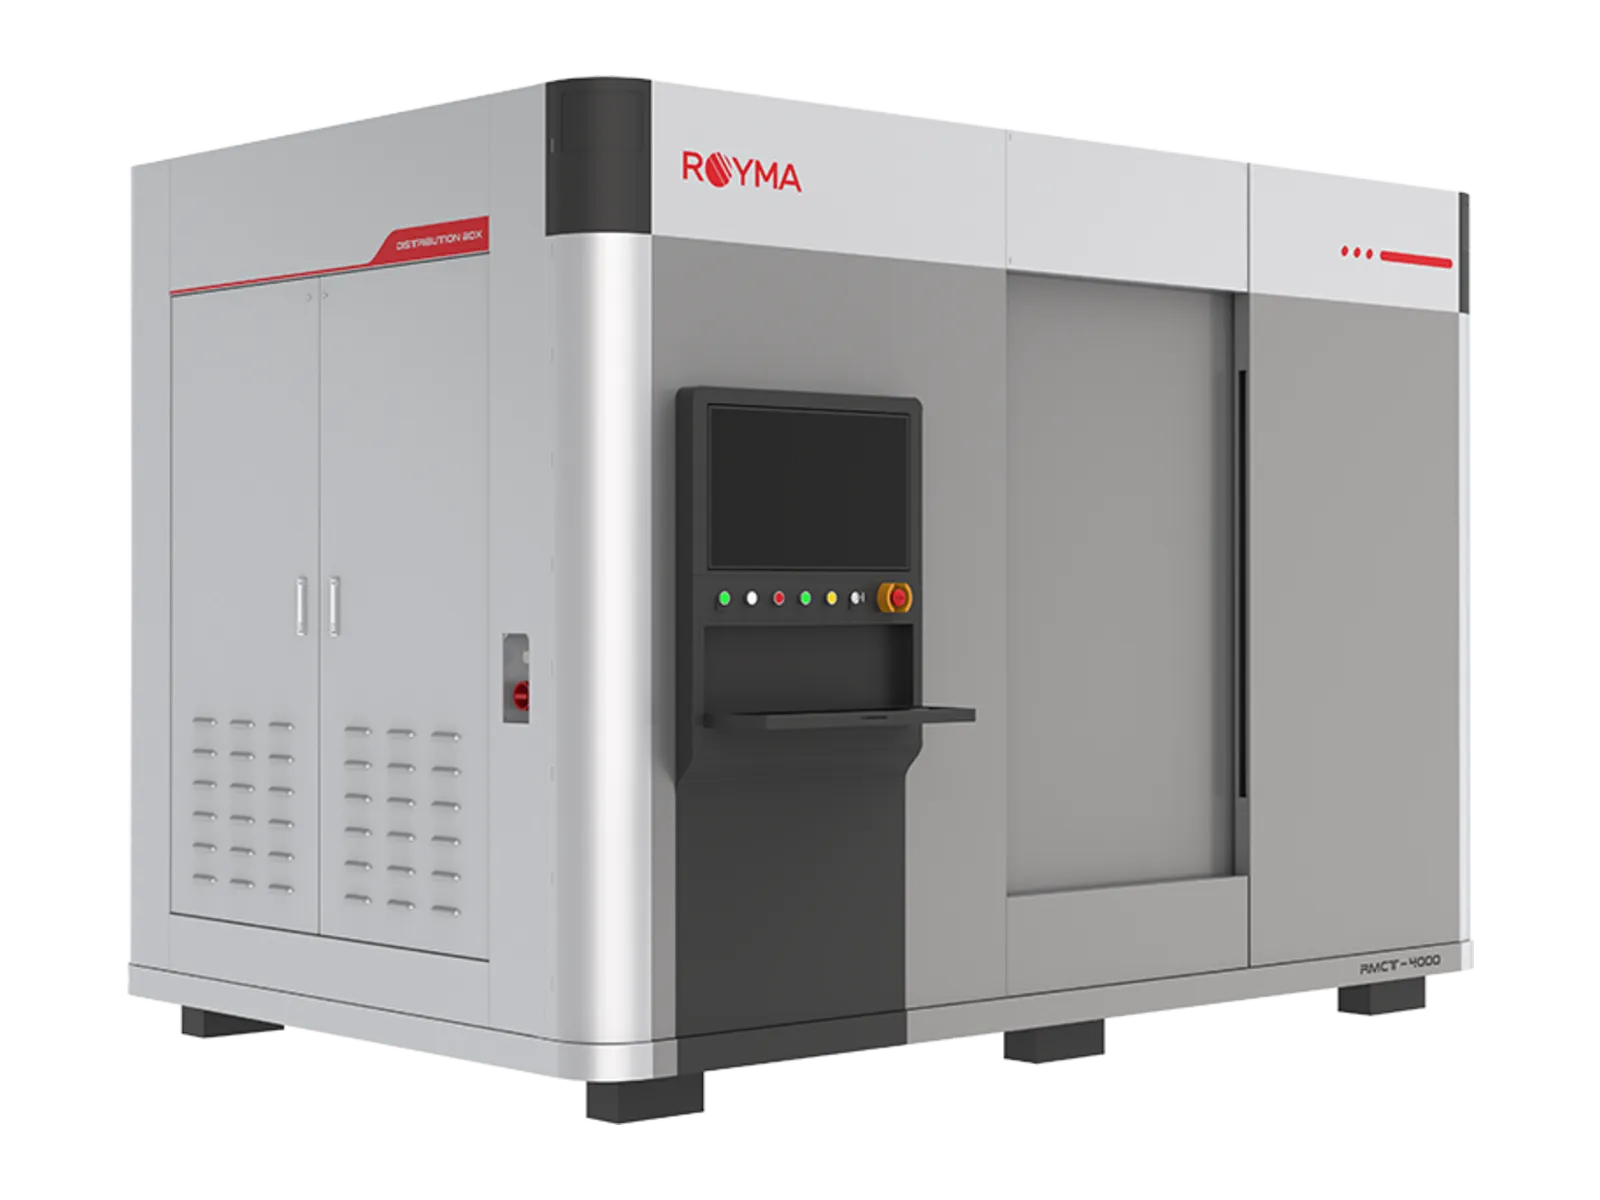
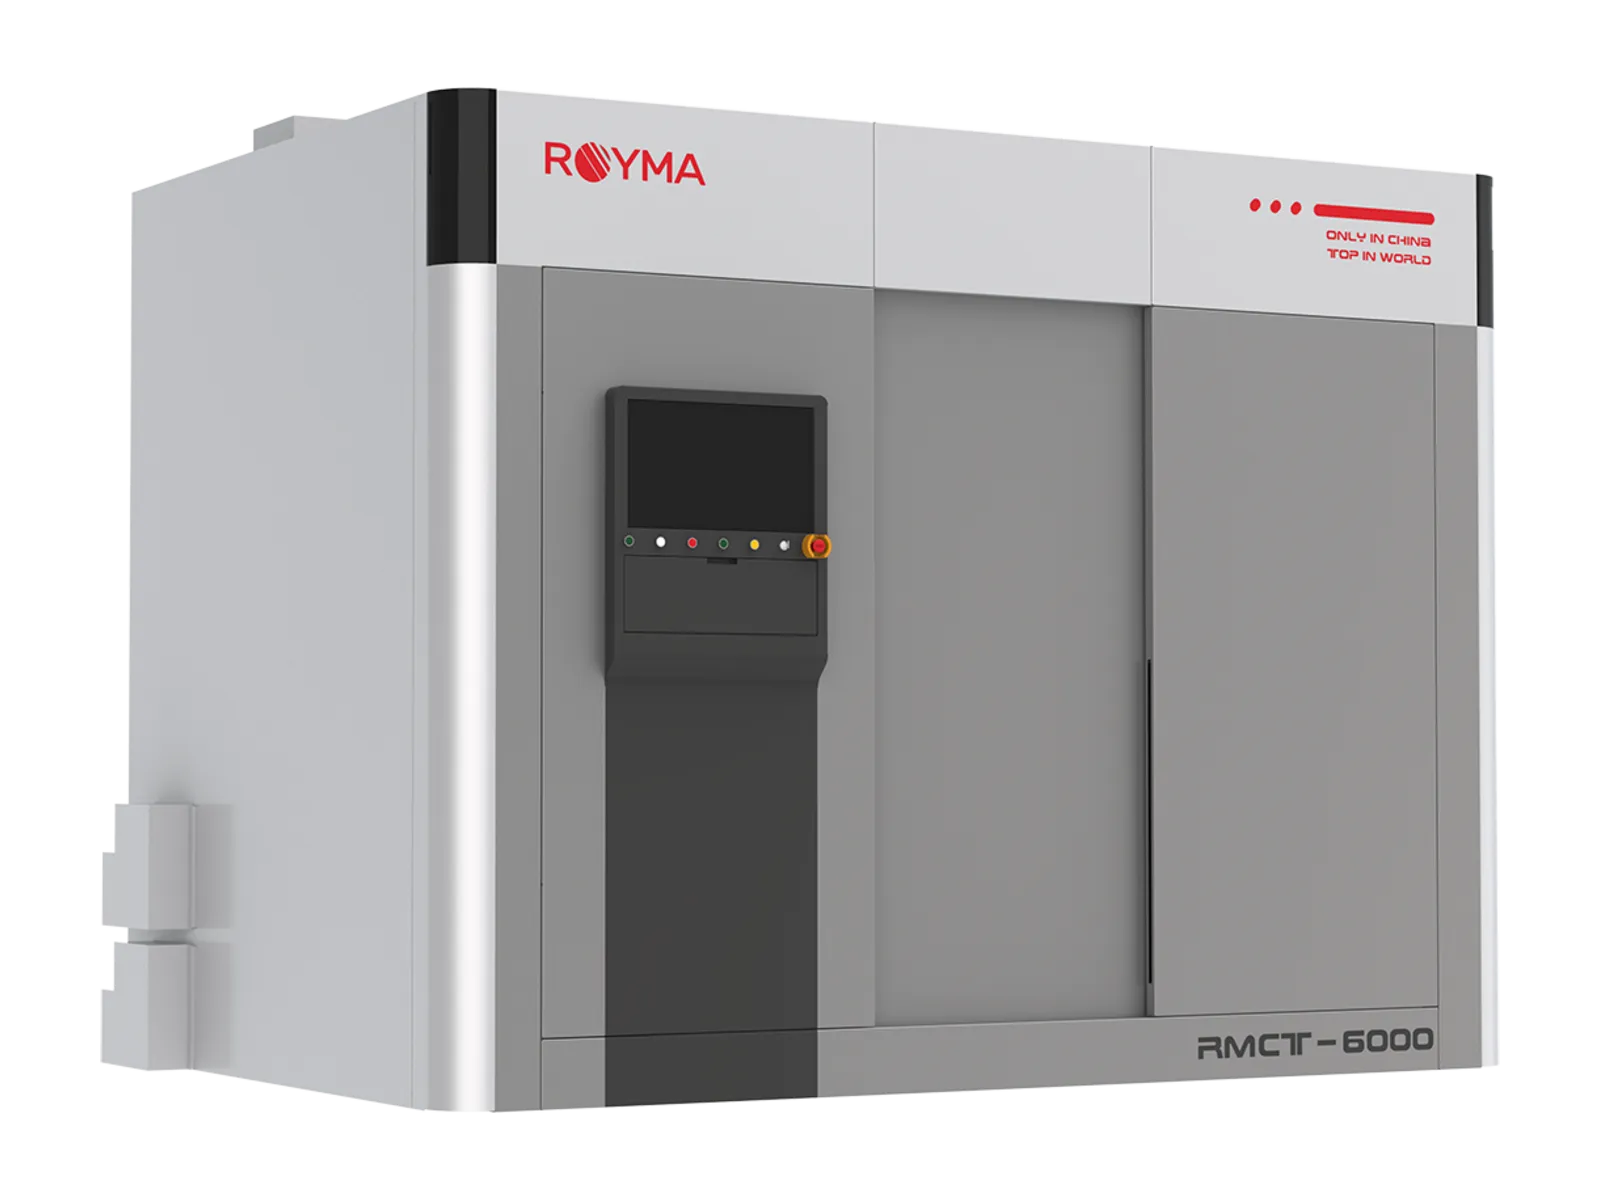
Roymaは、実験台に載るハウジングから室内設置型システムで検査する構造用鋳造品まで、ダイカスト品、砂型鋳造品、インベストメント鋳造品向けのCTを提供しています。RMCT4000は225 kVまたは300 kVのマイクロフォーカスX線源を搭載し、3種類のキャビネットサイズでアルミニウムおよびマグネシウム鋳造品をスキャンします。分解能は最小4 µmです。RMCT6000は450 kVまたは600 kVのミニフォーカスX線源とラインセンサを備え、最大ø 1000 × 1500 mm、100 kgまでの厚肉・高密度部品に対応します。
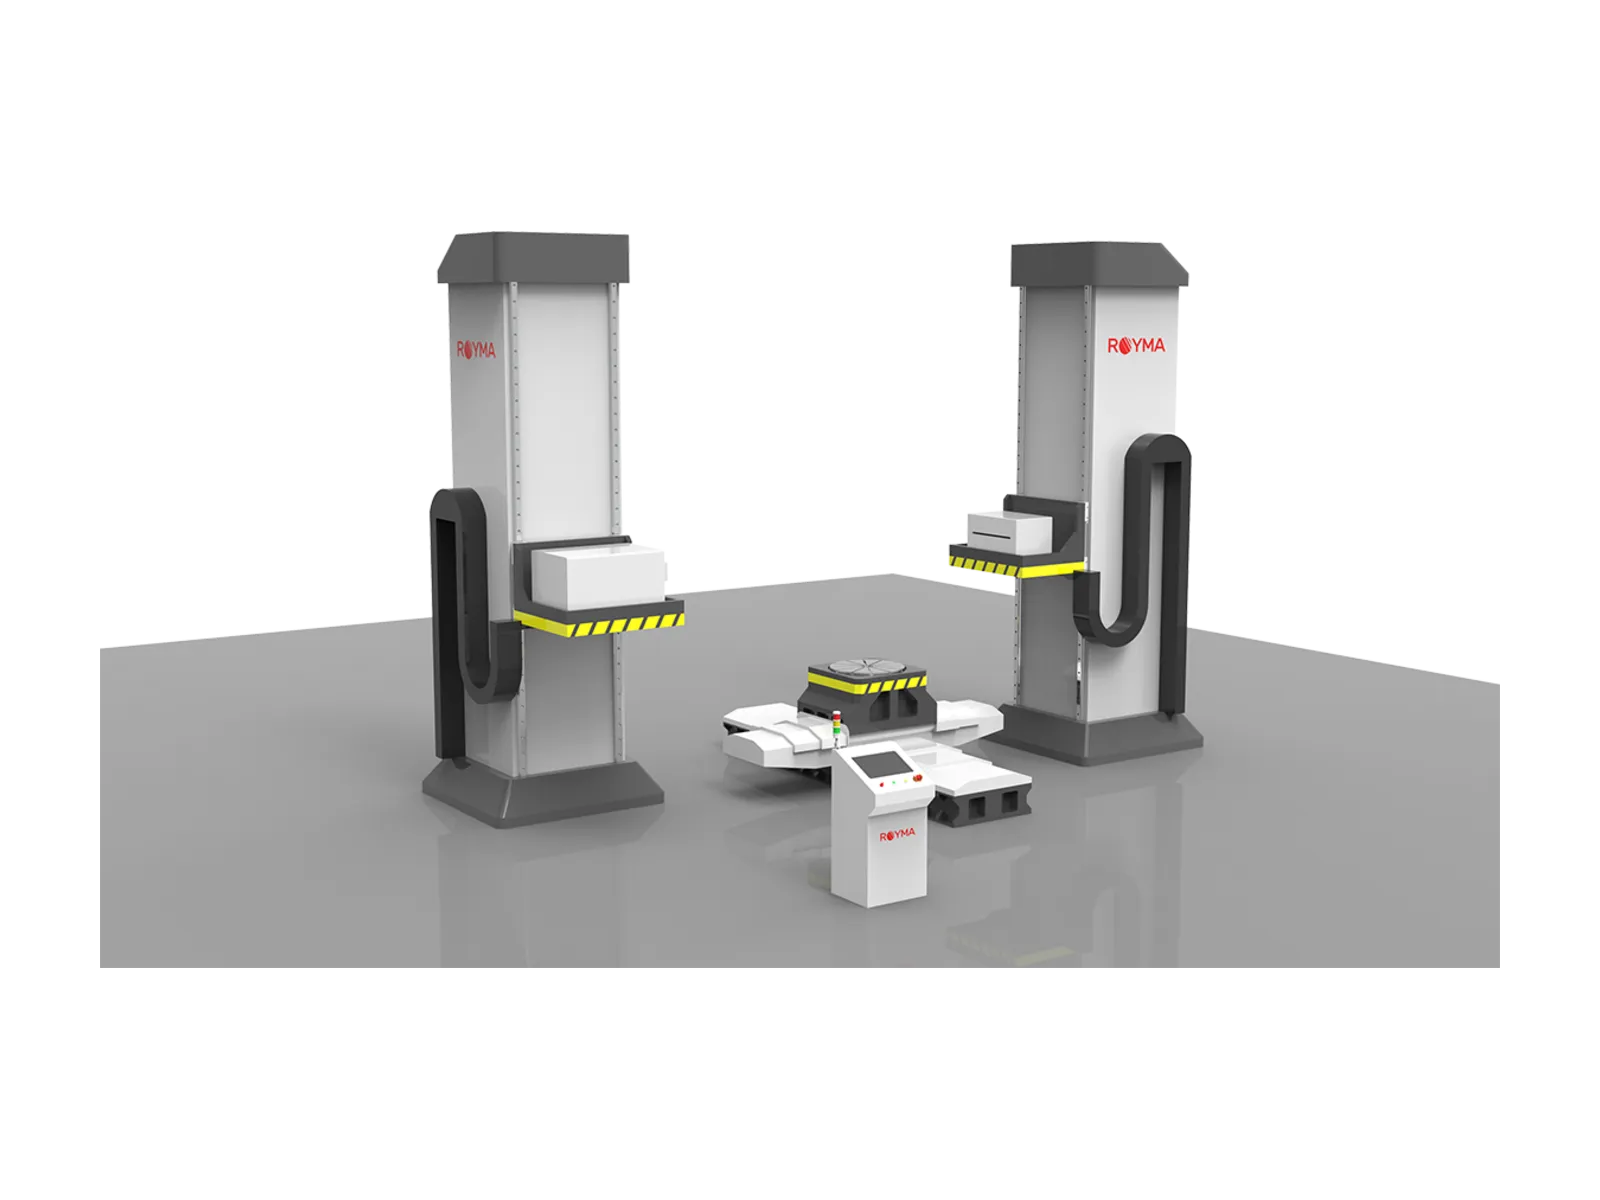
X線管では対応できない領域も、RMCT10000がカバーします。1~9 MeVの線形加速器X線源により、大型の鉄・鋼鋳造品、厚肉ハウジング、アセンブリ全体を最大1000 kgの積載重量でスキャンし、部品全体のボリュームデータを取得します。鋳造工場は、ラボでのサンプル、新しい金型による初品、受入検査台上の構造用鋳造品を、ひとつの検査手法で検査できるようになります。
その結果、鋳造品全体の欠陥マップが得られます。すべての気孔と引け巣の体積と位置、部品全体の肉厚、そしてCADモデルからの偏差をカラーマップで示します。合格・手直し・廃棄の判断は、サンプルの切断面ではなく、気孔が機械加工部や荷重経路にあるかどうかに基づいて行えます。
活用例
初品から量産まで
金型承認時には、1回のスキャンで反り、肉厚の偏差、ポロシティをCTボリュームで確認できるため、計測データに基づいて金型修正を行えます。量産では、保存したレシピにより各サンプルを同じ方法で評価し、部品ごとに合意した許容値に対してゾーン別のポロシティを報告します。これにより、部品が耐圧試験で不合格になる前に、プロセスの変化が傾向として現れます。
内部流路、冷却通路、中子による通路も、プローブの届かない箇所まで計測でき、最初の加工の前に実際の鋳造品に対して加工代を確認できます。Royma Europeはシステムの仕様決定前にお客様の鋳造品をスキャンするため、実際の部品に必要なエネルギーとスキャン時間が事前に分かります。
ご質問
鋳造品向けCTに関するご質問
- 鋳造品に適したCTシステムの選び方
- 小型・中型のアルミ鋳造品には RMCT4000。大型または高密度のアルミ部品や厚肉部には、450 kVまたは600 kVのミニフォーカスX線源を搭載した RMCT6000。鋳鉄・鋳鋼品、厚肉部品、アセンブリ全体には、線形加速器(リニアック)X線源を搭載した RMCT10000 が適しています。
- 機械加工でポロシティ(気孔)が開口するかどうか、CTで判定できますか?
- はい。各気孔について、その位置と、CADモデルで定義された加工面までの距離が出力されます。そのため、加工代やシール面にある気孔は、問題のない気孔とは区別して表示されます。
- CTで切断検査を置き換えられますか?
- ポロシティ、引け巣、肉厚については、切断面が1つの断面しか示さないのに対し、CTボリュームは部品全体をカバーします。多くの鋳造メーカーでは、校正用に切断検査を残し、日常的な評価にはCTを使用しています。
- 鋳造品のスキャンにはどのくらい時間がかかりますか?
- サイズ、材質、選択した分解能によって異なります。ハウジングのラボスキャンは数分、大型鋳造品の高エネルギースキャンはそれ以上かかります。実際の部品でテストスキャンを行うことで、具体的な時間がわかります。