アプリケーション
積層造形(AM)
造形部品の内部
検査項目
造形部品の品質を実証
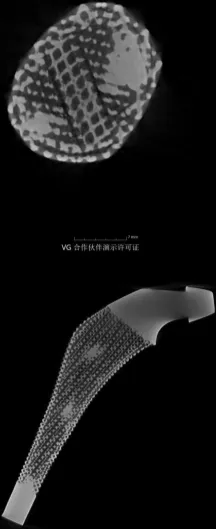
造形部品には、内部流路、ラティス構造、そしてプロセスに依存するポロシティ(気孔)があります。CTなら、部品を破壊することなく、これら3つすべてを検査できます。
ポロシティと融合不良
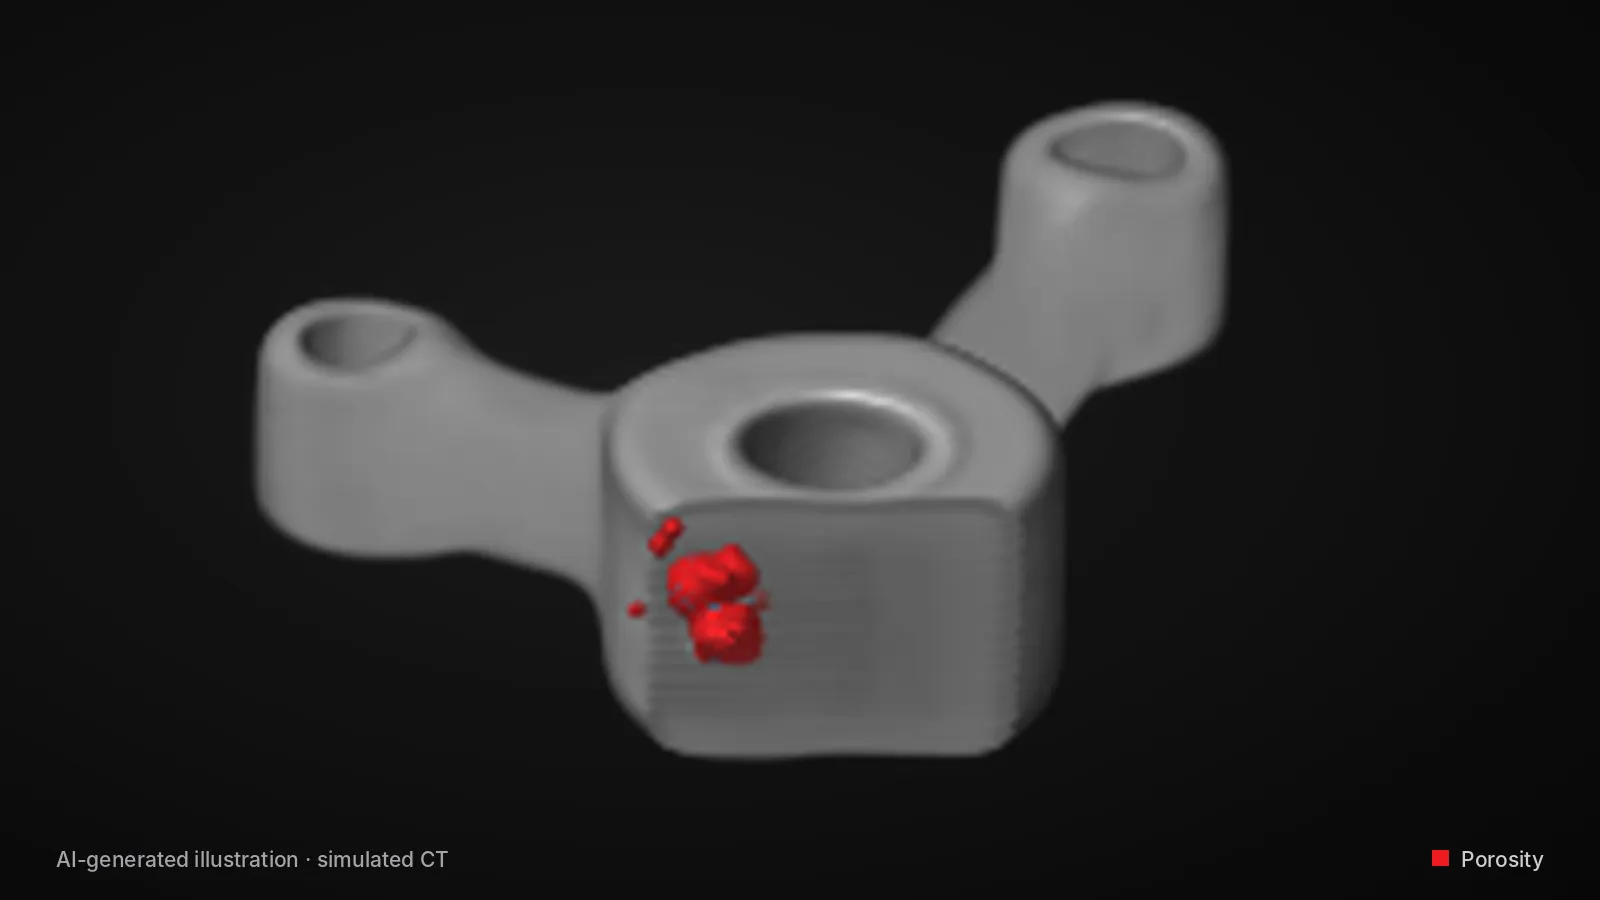
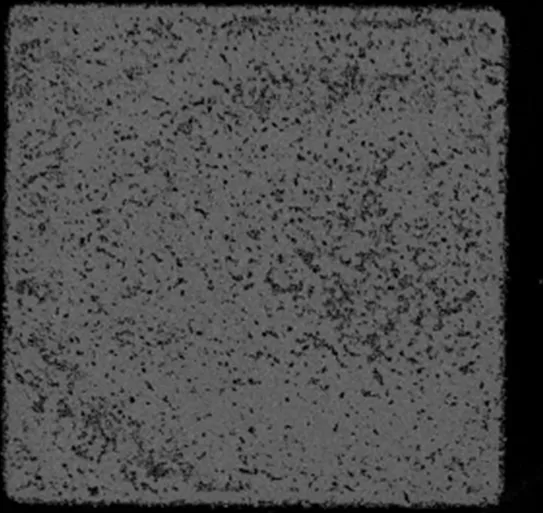
気孔や未融合領域を全体積にわたって検出し、サイズと位置で評価します。
内部流路とラティス構造
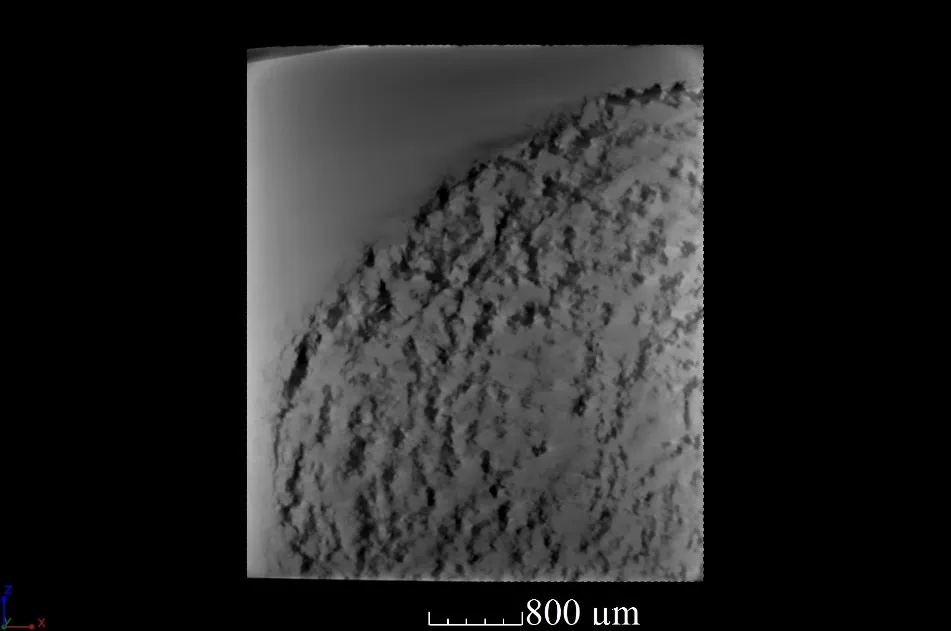
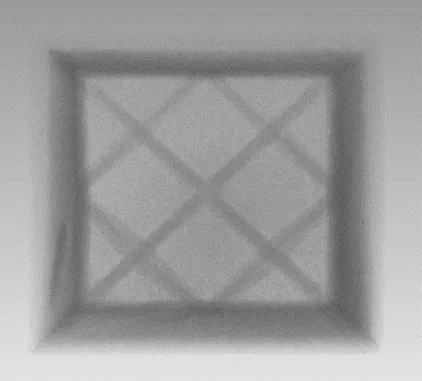
流路は残留粉末や閉塞の有無を、ラティスのストラットは欠損の有無と太さを検査します。
形状
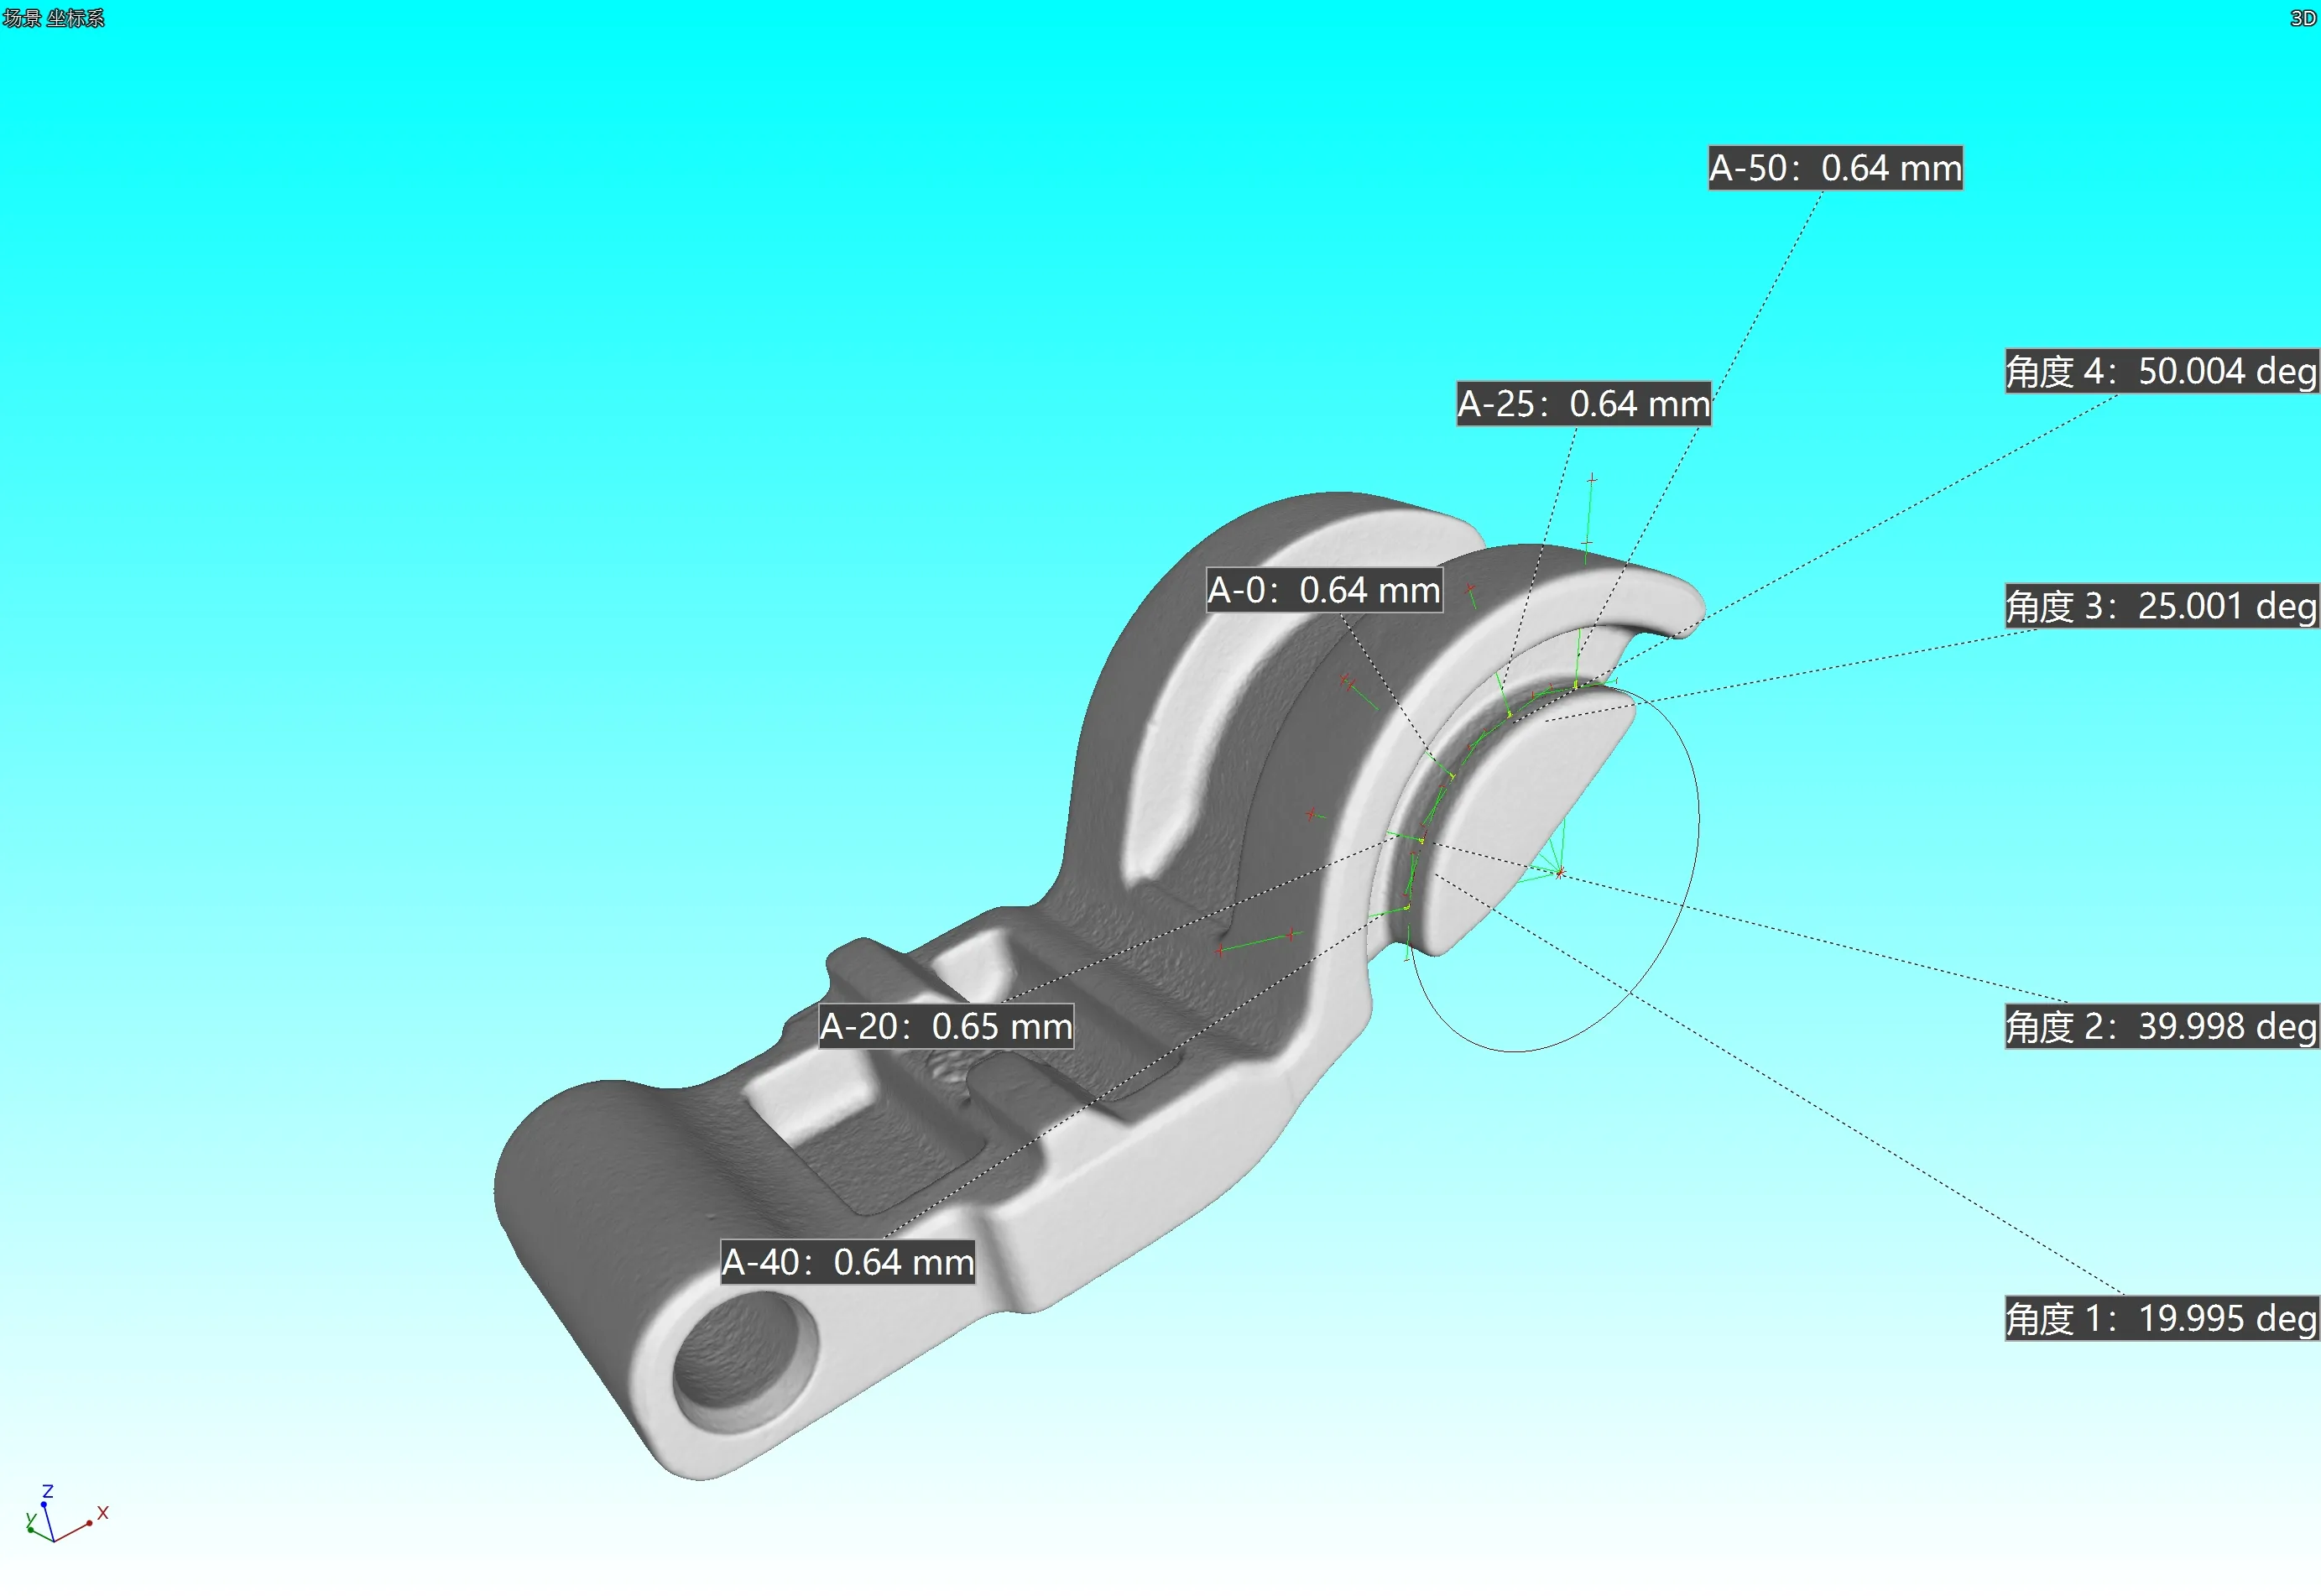
CTボリュームを内外ともにCADモデルと比較し、造形後の変形や偏差を可視化します。
スキャン事例
データが示すもの
装置
造形部品の全体を、内部も外部も。
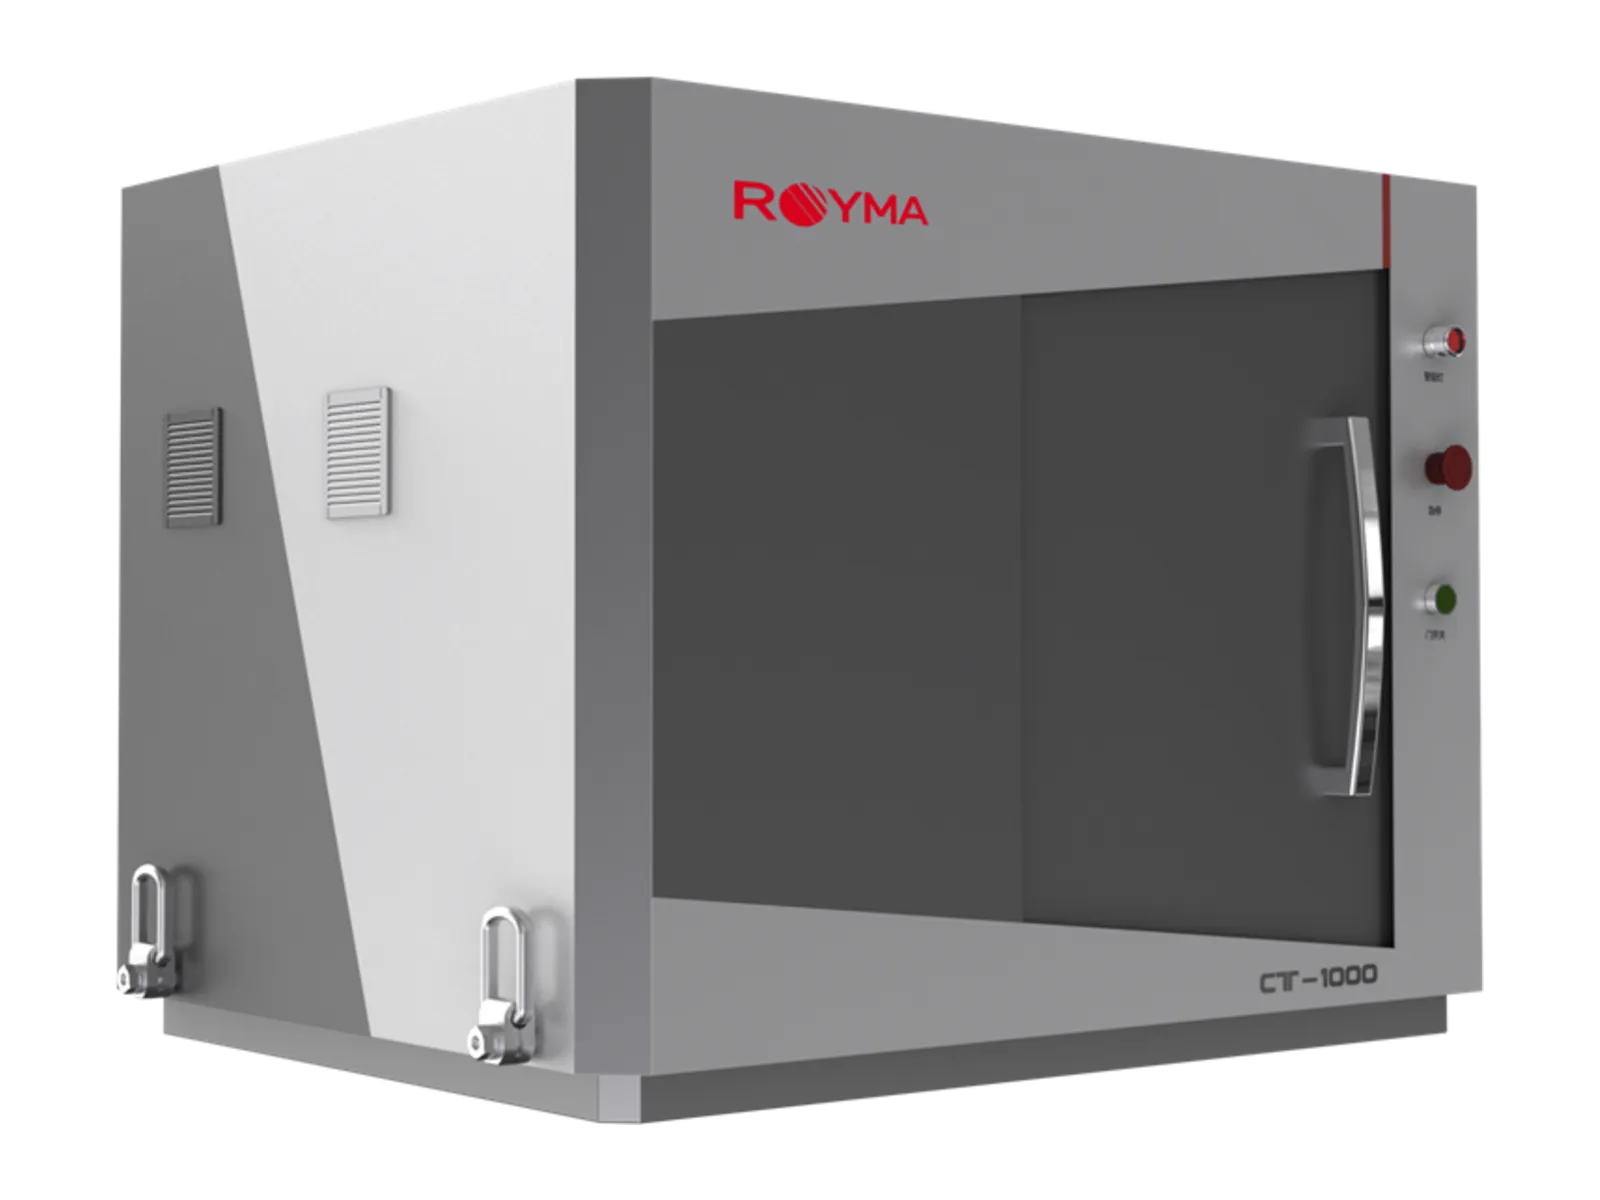
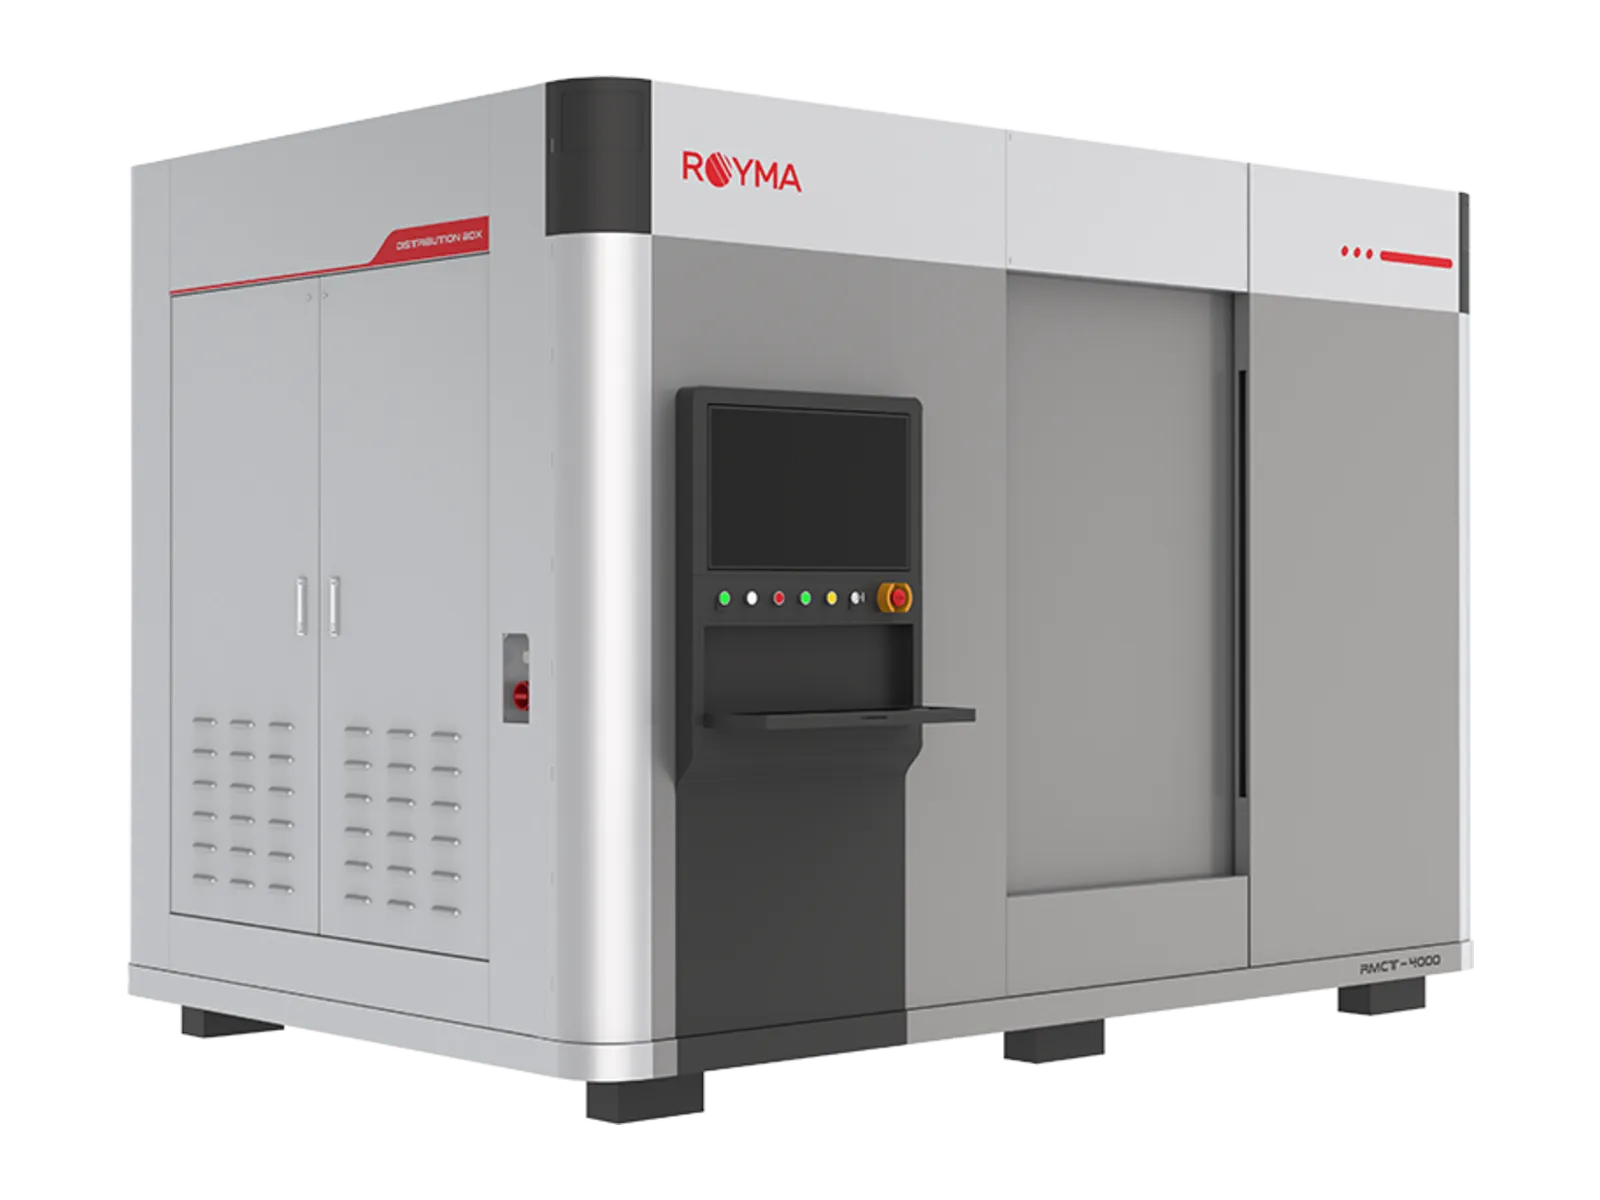
Roymaは、金属および樹脂の積層造形部品向けに、造形装置の横で用いる試験片から完成部品までを対象としたCTを提供しています。RMCT4000は、225 kVまたは300 kVのマイクロフォーカスX線源により、最大ø 575 × 830 mmの部品を最小4 µmの分解能でスキャンでき、3種類のキャビネットサイズをご用意しています。卓上型のRMCT1000は、テストキューブ、試験片、小型部品をワンクリック撮影により作業台上で評価します。
CTボリュームは、プロセスによって内部に何が残ったかを示します。サイズと位置ごとの気孔や融合不良領域、流路内の残留粉末、ラティスのストラットの欠損の有無と太さ、そしてCADモデルに対する部品の変形です。メーカーは、部品を消費しない品質認定手法と、造形ごとのプロセス記録を得ることができます。
同じレシピですべての造形を同じ方法で評価するため、ポロシティや形状の変化は、後になって不良部品として現れるのではなく、プロセスの傾向として把握できます。
活用例
プロセスを認定し、部品をリリース。
ポロシティは全体積にわたって評価し、ゾーンごとに報告します。そのため、サポートやオーバーハング付近の融合不良領域を、全体に均一に分布するポロシティと区別できます。内部流路は全長にわたって閉塞や残留粉末の有無を確認し、ラティス構造はストラットの欠損や細りを確認します。
CAD比較(設計値比較)では、部品の内側と外側の歪みや収縮をカラーマップで表示し、その結果を造形方向やモデルの補正にフィードバックします。各造形で同時に造形したテストクーポンは同じレシピでスキャンし、造形記録とともに保管します。
後処理を施した部品は、熱処理、機械加工または熱間等方圧加圧の後に再度スキャンし、ボリューム同士を比較します。閉じた気孔、変化した形状、残りの取り代を差分から読み取ります。樹脂部品も同様で、反りや層間の接合状態をボリューム上で評価します。
ご質問
積層造形(AM)向けCTに関するご質問
- CTで金属積層造形部品の融合不良を検出できますか?
- はい。融合不良領域や気孔を全体積にわたって検出し、サイズ、位置、ゾーンごとに報告します。そのため、造形方向やサポートとの関係を把握できます。
- 内部流路はどのように確認しますか?
- CTボリューム内で流路を全長にわたって追跡し、閉塞、残留粉末、肉厚の偏差を発生箇所に表示します。部品を切断する必要はありません。
- テストクーポンや小型部品に適した装置は?
- 空間分解能4 µm、ワンクリック撮影に対応した卓上型のRMCT1000です。大型部品や造形プレート全体にはRMCT4000を使用します。
- CTスキャンは認定記録になりますか?
- スキャンはパラメータと解析レシピとともに保存されるため、造形のポロシティと形状を再現性のある方法で記録し、後の造形と比較できます。