アプリケーションノート ·
3Dプリント砂中子への移行に伴うポロシティ、中子ずれ、肉厚管理の実証
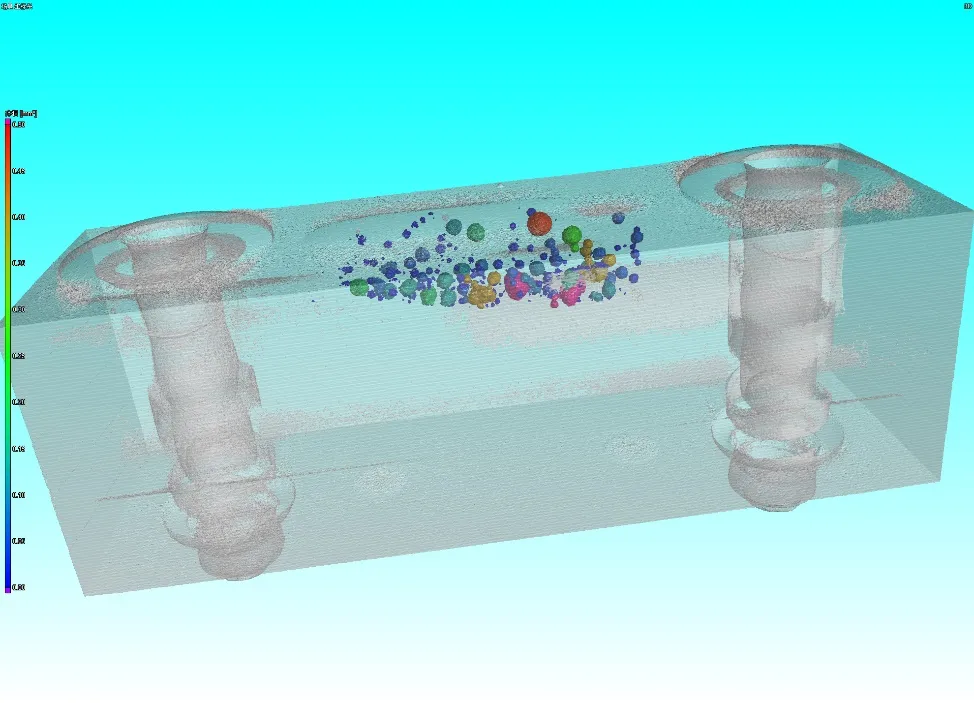
Royma Laboratory CTは、3Dプリント砂中子に切り替える鋳造工場に、ポロシティ、中子位置、肉厚について計測に基づく答えを提供します。225 kVのX線源、回転プラットフォーム、780 mmのステージストロークを備えたカスタム検査セルで、大型アルミニウム鋳造品を3Dスキャンします。その後、当社の解析ソフトウェアがポロシティを面積率および体積率として報告し、すべての気孔をマッピングします。
このアプリケーションノートは、3Dプリント中子を評価している鋳造工場のプロセス技術者および品質技術者を対象としています。最初の鋳造品に対してX線CT(コンピュータ断層撮影)スキャンで何を計測できるか、そしてその結果が新しいプロセスのリリースをどのように支援するかを示します。
3Dプリント中子が鋳造品内部にもたらす変化をCTで実証
3Dプリント砂中子は、従来の中子造型(コアシューティング)では製造できない中子形状を可能にします。ヨーロッパ各地の鋳造工場が、より薄肉で一体化されたアルミニウム部品を鋳造するためにこれを採用しています。ただし、その利点が認められるのは部品上で実証されてからです。すなわち、ポロシティが同等以下であること、中子が図面どおりの位置にあること、すべての肉厚が公差内にあることです。
これら3つはいずれも鋳造品の内部にあります。2D透過画像ではポロシティは影として写りますが、気孔がどの深さにあるかは分かりません。また、別の壁の背後に隠れた壁を計測することもできません。切断検査は1つの断面しか計測できず、部品を破壊します。CTスキャンなら鋳造品を損なうことなく、任意の位置でスライスできる3Dボリュームデータが得られます。
新しい中子プロセスの認定時には、次の3つの問いが繰り返し挙がります。
- ポロシティ:重要部位のガス巣および引け巣は、従来の中子と同等またはそれ以上に良好か。
- 中子位置:中子は配置した位置にとどまったか、それとも注湯中にずれたり浮き上がったりしたか。
- 肉厚:新しい中子で可能になった薄肉部は、すべての箇所で公称肉厚に達しているか。
目視判読に代わる自動ポロシティ解析
Roymaのポロシティ解析は、CTボリュームデータ上で直接実行されます。各スライスの面積ポロシティ率と、部品全体または選択した領域の体積ボイド率を算出します。検出された気孔は、2Dスライスおよび3Dレンダリング上に色分けされたマップとして表示されます。
ソフトウェアは、各気孔の直径と部品内の位置を出力します。AIベースの評価では、各検出結果の統計的確率も示されます。その結果、オペレーターがグレースケール画像を見て判断するのではなく、記録として残る数値が得られます。3Dプリント中子を用いた試作品と既存プロセスで製造した鋳造品を、同じ基準で比較できます。
「3Dプリント中子へ移行する鋳造工場に必要なのは、印象ではなく根拠です」と、Royma Europeの技術部長(Technical Director)であるJens Lübbehüsenは述べています。「CTスキャンでは鋳造品ごとにポロシティ(気孔)の数値が得られ、すべての気孔の位置も示されます。そのため、従来工程と新工程を部品ごとに比較できます。」
1回のスキャンで中子位置と肉厚も確認
気孔を示すスキャンデータには、鋳造品の形状全体も含まれています。中子によって形成された内部流路や空洞も、外表面と同様に明瞭に表示されます。CADモデルと比較することで、中子が意図した位置に空洞を形成したかどうかがわかります。また、薄肉部が片側だけ薄くなっていないかも確認できます。これは中子ずれの典型的な兆候です。
3Dデータであるため、肉厚はいくつかの切断位置だけでなく、鋳造品全体にわたって確認できます。1回のスキャンで1つの部品に関する3つの問いすべてに答えられ、部品はその後の試験にも引き続き使用できます。
キャビネットではなく鋳造品に合わせたサイズのセル
大型の構造用鋳造品やギアボックス、トランスミッションハウジングは、標準的なCTキャビネットの対応ワークサイズを超えることがよくあります。こうした部品向けに、Roymaは部品に合わせて設計したオフライン検査セルを製作しています。225 kVのX線源・検出器モジュールにXZ軸モジュールと回転プラットフォームを組み合わせることで、2Dの透過撮影だけでなく、完全なCT再構成が可能です。
ステージの移動量はX軸で最大780 mm、Z軸で最大450 mmです。鉛遮蔽筐体の寸法は約2500 × 2500 × 1800 mmです。鋳造品はPOM樹脂製のキャリアでステージ上に保持します。
| 公称値 | 鋳造品向けRoyma Laboratory CT検査セル |
|---|---|
| 設置形態 | オフライン、お客様の部品に合わせて設計 |
| X線源 | 225 kV X線源・検出器モジュール |
| 駆動系 | CT再構成用のXZ軸モジュールと回転プラットフォーム |
| ステージ移動量 | X軸 最大780 mm、Z軸 最大450 mm |
| 遮蔽筐体 | 約2500 × 2500 × 1800 mm |
| ポロシティ解析 | 面積気孔率および体積ボイド率、色分けされた2D・3Dマップ |
| 気孔ごとのデータ | 直径、位置、検出確率 |
新しい中子工程を評価する際の実務上のポイント
従来工程の鋳造品と3Dプリント中子による試作鋳造品を、同じ合金・同じ模型で鋳造してスキャンしてください。これにより、同じ基準・同じ分解能で比較できます。試作シリーズの前に、合否基準における重要領域と気孔サイズの区分を定義しておくと、最初のスキャンから測定した気孔サイズをその基準に照らして評価できます。
CTで識別できる細部は、部品サイズ、肉厚、合金によって異なります。X線源に近づけて小さな領域をスキャンした場合は、ハウジング全体を一度にスキャンした場合よりも微細な気孔を確認できます。そのため、抜取り計画や合否基準を確定する前に、お客様ご自身の鋳造品でテストスキャンを行うことをお勧めします。そのほかの鋳造品の検査事例は、鋳造品アプリケーションのページでご紹介しています。
Royma Europeでは、3Dプリント中子による試作鋳造品のテストスキャンや、お客様の部品に適したCT検査セルの仕様検討をサポートしています。お問い合わせ:Royma Europe Sales Director(営業部長)Adrian de Riz、adrian_deriz@roymatek.eu、+49 511 57092696、www.roymatek.jp
Royma Europe、Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, ドイツ。