アプリケーションノート ·
RMCT10000で機械加工前のチタン積層造形部品をサンプル全体CTスキャン
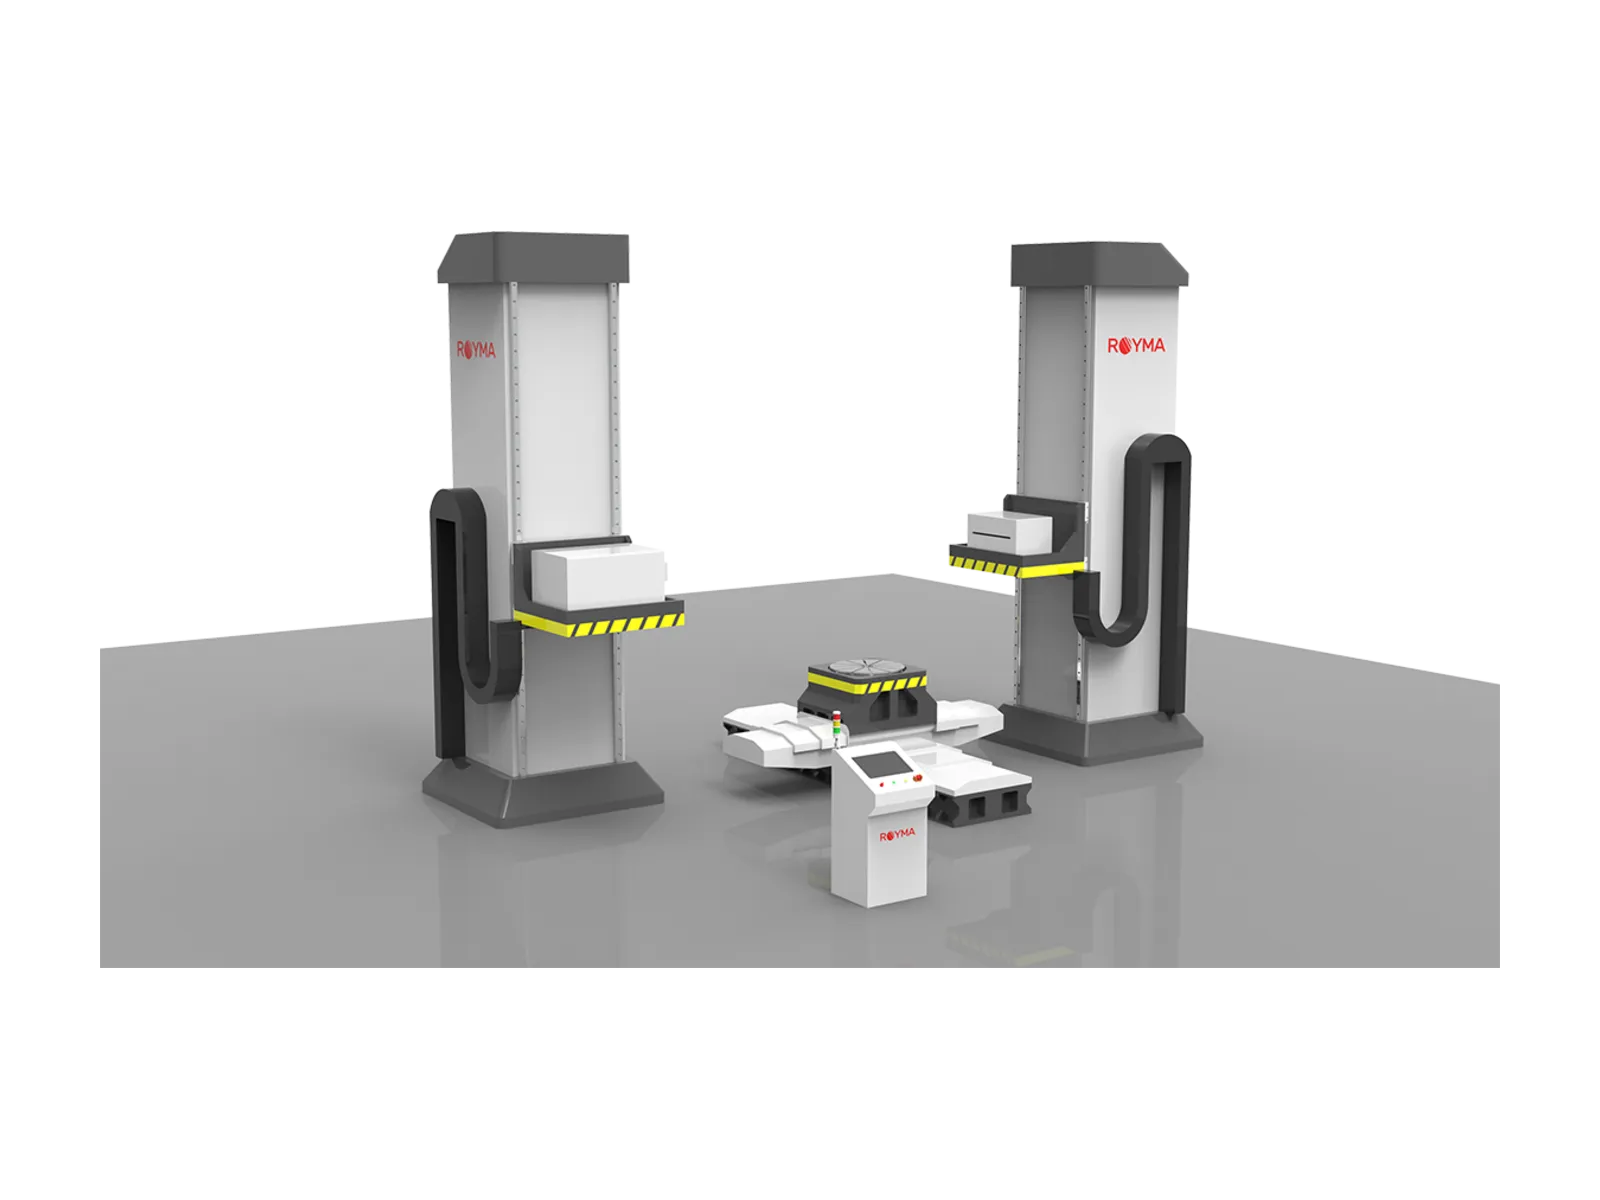
Royma RMCT10000は、チタン積層造形部品を、機械加工によって材料内部を確認できなくなる前の造形ままの状態で、サンプル全体をCTスキャンします。線形加速器(LINAC)X線源は最大9 MeVのエネルギーで動作し、最大6000 × 6000 × 3000 mmのサンプルに対応します。そのため、大型の造形ブランクを切り出した試験片としてではなく、一体のままスキャンできます。
ワイヤアーク方式および粉末方式のチタン積層造形プロセスは、欧州と北米で研究段階から商用の品質認定へと移行しつつあります。本アプリケーションノートは、積層造形(AM)で大型チタン部品を製造するプロセスエンジニアおよび品質責任者の方を対象としています。機械加工前にサンプル全体のX線CT(コンピュータ断層撮影)スキャンで何がわかるか、またそのためにRMCT10000をどのように構成するかを説明します。
内部健全性は最初の切削前に決まる
大型のチタン積層造形部品は、工作機械に載せるまでに長時間の積層工程と高価な材料が投入されています。造形中に生じた融合不良ボイド、ガスポロシティ、亀裂(クラック)、介在物は部品内部に存在します。機械加工でその一部が露出するのは、すでにコストの大半が費やされた後です。
内部を確認する最適なタイミングは造形ままの状態です。部品にはまだ取り代がすべて残っており、この段階で見つかった欠陥指示は、切削を始める前に最終形状と照らし合わせて評価できます。2DのX線透過画像では欠陥指示が影として表示されるものの深さはわからず、切断したウィットネスクーポンからわかるのはそのクーポン自体のことだけです。
大型のチタン造形部品を機械加工工程へ払い出す際には、次の3つの問いが繰り返し生じます。
- 健全性:ボイド、ポロシティ、亀裂、介在物はあるか。それらは体積内のどこに位置しているか。
- 位置:欠陥指示は最終加工輪郭の内側にあるか、それとも除去される材料部分にのみあるか。
- 均一性:長い積層パスに沿った材料は、始点と終点で同等に健全か。
大型造形ブランク向けのMeVエネルギーと長尺ジオメトリ
RMCT10000は、LINAC X線源と横型CTレイアウトを組み合わせ、大型で高密度の部品に対応します。X線源は電子エネルギー1、2、3、4、6、9 MeVから選択できます。9 MeVでの公称透過能力は、データシートの基準材料である鋼で最大380 mmです。
「積層造形で製作したチタンのブランク材は、機械加工の直前に最も価値が高くなります。スキャンはまさにそのタイミングで行うべきです」と、Royma Europeの技術部長(Technical Director)であるJens Lübbehüsenは述べています。「RMCT10000はサンプル全体を1回のセットアップでスキャンし、最初の工具が触れる前に内部を可視化します。」
マニピュレータは、花崗岩または鋳鉄製のメインフレーム上で最大6つの制御軸を備えています。最大焦点-検出器間距離(FDD)は4000 mmで、長尺部品にも十分なスペースを確保し、長時間のスキャン中も幾何配置を安定に保ちます。コーンビームスキャンではスティッチングによりø720 × 2600 mm、ファンビームスキャンではø1250 × 2300 mmの範囲をカバーします。マニピュレータには最大2700 × 1400 mmのサンプルを載置できます。
サンプル全体のスキャンでわかること
CTボリュームには、造形ままの部品の内部・外部形状がすべて含まれます。ポロシティ(気孔)、ボイド、亀裂(クラック)、介在物が、部品内の位置とともに3Dで表示されます。エンジニアは、限られた数の切断面だけでなく、任意の位置で、また任意の積層経路に沿ってボリュームをスライスできます。
スキャンには外表面も含まれるため、ボリュームを完成部品のCADモデルに位置合わせできます。これにより、検出された指示を、最終輪郭の内側にあるか、機械加工で除去される材料内にあるかによって分類できます。こうして1つの画像が、機械加工工程に進めるかどうかの判定につながります。
「お客様が求めているのは、健全性と位置の両方に答える1つのデータセットです」とLübbehüsenは付け加えます。「サンプル全体をスキャンすることで、コストのかかる工程が始まる前にそのデータセットを提供できます。」
スキャンで分解できるディテールは、部品サイズ、肉厚、選択したエネルギーによって異なります。大型のブランク材を一体でスキャンした場合、X線源の近くでスキャンした小さな領域に比べて、捉えられる特徴は粗くなります。小型のクーポンや試験片の微細なポロシティについては、RoymaのラボCTシステムがRMCT10000を補完します。
| 公称値 | RMCT10000 |
|---|---|
| X線源 | 線形加速器(LINAC) |
| 電子エネルギーのオプション | 1、2、3、4、6または9 MeV |
| 鋼の透過厚さ | 最大380 mm(9 MeV時) |
| スキャン可能な最大サンプル | 最大6000 × 6000 × 3000 mm |
| マニピュレータ上のサンプル | 最大2700 × 1400 mm |
| コーンビームスキャン(スティッチング) | ø720 × 2600 mm |
| ファンビームスキャン | ø1250 × 2300 mm |
| 最大FDD | 4000 mm |
| 制御軸 | 最大6軸 |
| メインフレーム | 花崗岩または鋳鉄 |
初回の認定シリーズに向けた実務上のポイント
新しい造形プログラムの最初の部品は、応力除去と機械加工の予定を組む前に、造形ままの状態でスキャンしてください。重要ゾーンと、受入仕様書における指示の分類を事前に定義しておくことで、最初のスキャンから結果をそれに照らして評価できます。完成部品のCADモデルを準備しておけば、各指示の位置を最終輪郭に対して特定できます。
エネルギーは、平均肉厚ではなく、部品を通過するチタンの最も厚い経路に合わせて選択してください。材料試験用の小型クーポンも造形するプログラムでは、その一部をラボシステムでより高い分解能でスキャンしてください。金属積層造形部品のその他の検査タスクについては、積層造形(AM)のアプリケーションページをご覧ください。
テストスキャン対応
Royma Europeでは、お客様のチタン積層造形部品をRMCT10000でテストスキャンするサービスと、部品サイズに応じたスキャン設定の決定支援を提供しています。お問い合わせ先:Royma Europe Sales Director(営業部長) Adrian de Riz、adrian_deriz@roymatek.eu、+49 511 57092696 – www.roymatek.jp
Roymaについて:Royma Industrial CTは、2D X線から横型、ガントリー型、プラナー型、インラインCTまで、産業用X線およびX線CTシステムを開発・製造しています。
Royma Europe、Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, ドイツ。