アプリケーションノート ·
選別から改善へ:100%インラインセルCTが欠陥データをスタッキングラインにフィードバックする仕組み
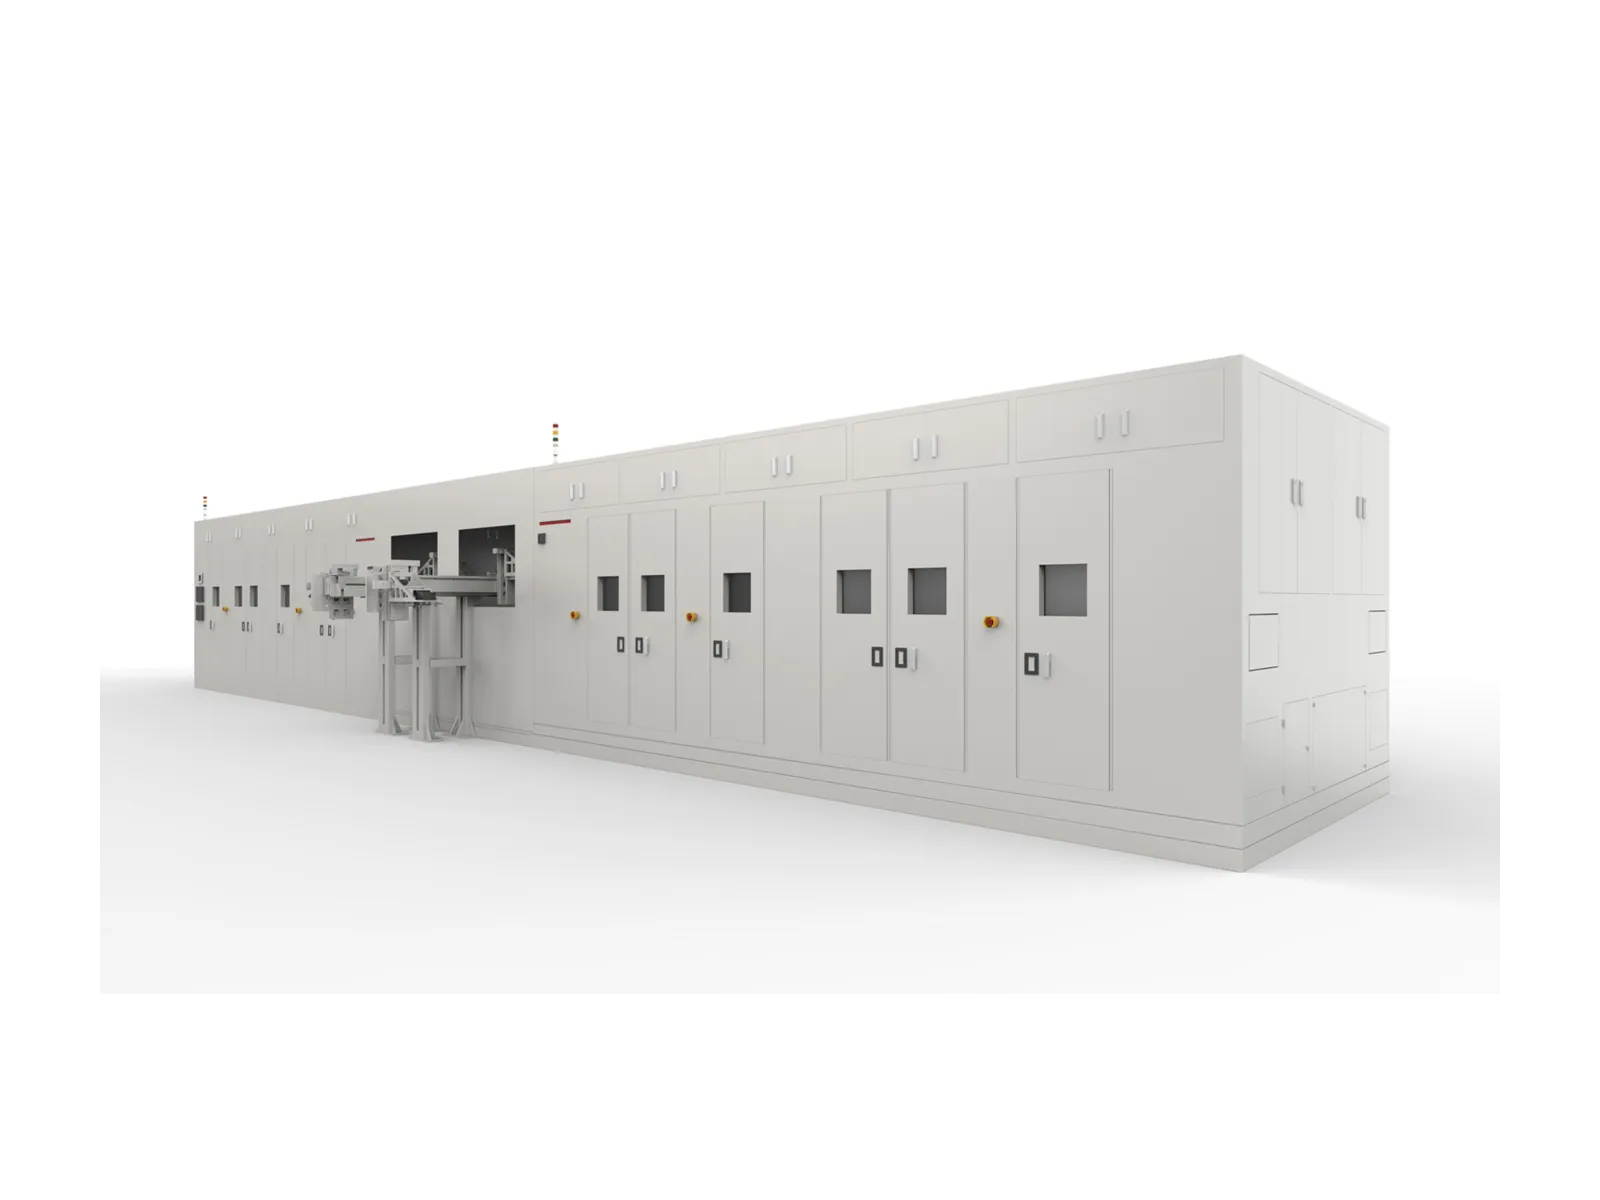
Royma RMLCT7500インラインガントリーCTは、すべての角形電池セルを3Dで検査し、セルごとに欠陥の種類と品質ステータスを出力します。処理能力はライン構成に応じて最大36個/分です。この記録はセルの選別にとどまりません。上流のスタッキング工程や組立工程に対して、どのような不良が発生しているかを示すため、プロセスエンジニアは不良品を廃棄するのではなく、その原因を是正できます。
選別だけでは原因が残ったまま
合否の仕分けのみを行う最終検査ステーションは、セルごとに「合格か不合格か」という一つの問いにしか答えません。これにより不良セルが梱包工程に流れることは防げますが、次のセルが同じ不良を抱えて到着することは防げません。積層工程がドリフトすると、電極オーバーハング、端部の折れ、位置ずれを伴うセルの割合が段階的に増加します。仕分けのみのゲートは、ドリフトが続く間それらを1つずつ除去するだけであり、そのコストは装置の是正ではなくスクラップとして現れます。
欧州、北米、アジアで立ち上げから量産へ移行しつつある電池セル工場は、生産立ち上げ期にこの状況に直面します。安定した直行率は、逸脱をいかに迅速に認識し、その原因となった工程まで遡れるかにかかっています。
セルごとに1回のスキャンで工程ごとの欠陥統計を取得
検査課題は3つの要素から成ります。抜き取りではなく全セルをスキャンすること。各結果が判定だけでなく欠陥の種類を示すこと。そして、ライン別・シフト別に傾向が見えるように結果を収集することです。
RMLCT7500はこの課題のために設計されています。モジュール設計を採用した全自動のインライン・ガントリーCTで、ガントリーリングの数はラインに合わせて選択され、公表スループットは構成に応じて最大36 ppmに達します。すべてのセルがCTを通過するため、工程判断の根拠となるデータは、ラボのサンプルから導いた推定ではなく、生産される全数をカバーします。
本システムは角形セルごとに、積層および組立工程で決まる以下の項目を検査します。
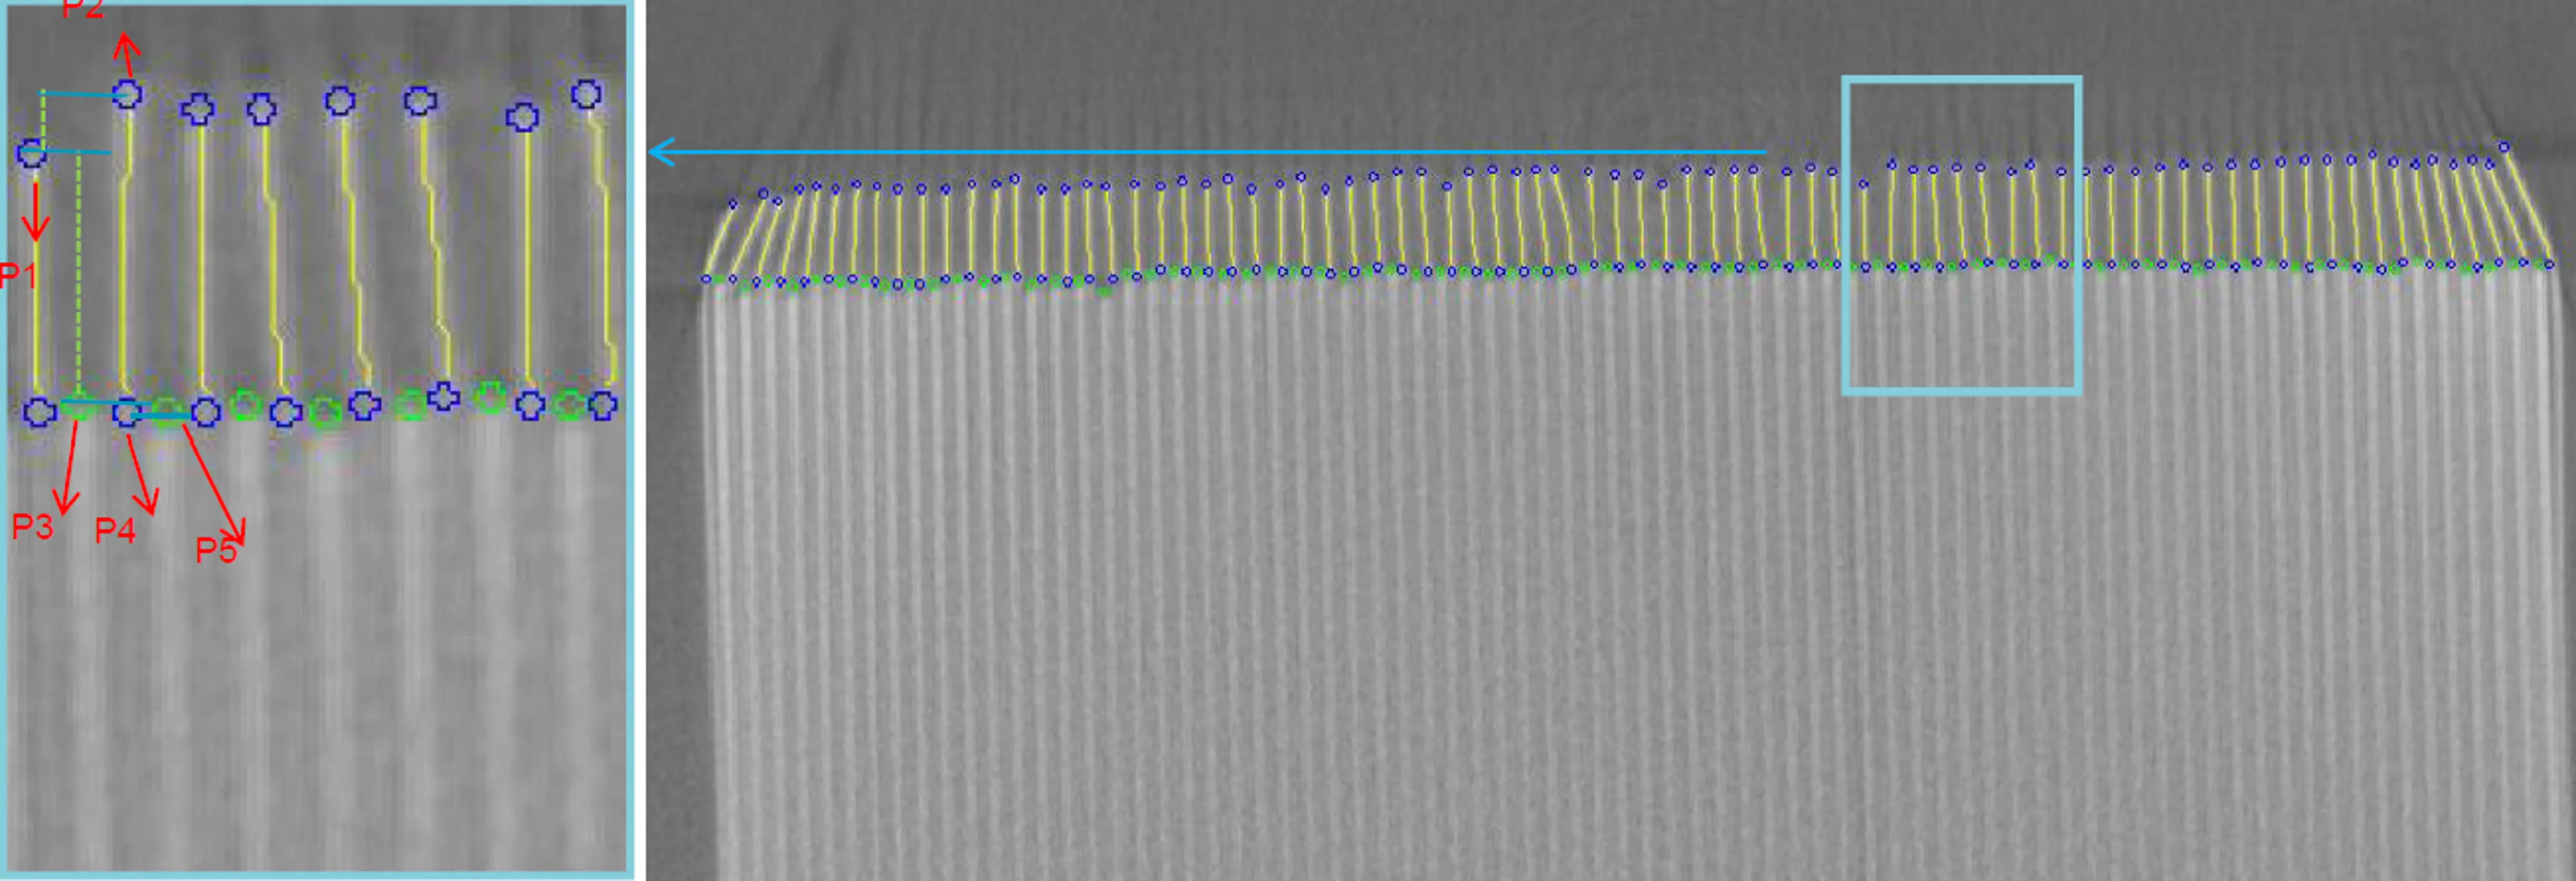
- 電極積層体の四隅における負極および正極のオーバーハング
- 電極端部のしわ・折れ
- 電極の位置ずれ(アライメント)および電極とケース間の距離
- 電極の穿孔、折れ、切れ
- セル内部の異物
スキャン範囲と検出対象の欠陥の種類は、セル設計ごとに設定します。
自動分類によりCTを工程ゲージとして活用
CTステーションが工程にフィードバックできるのは、その結果がライン速度で得られ、かつスライス画像を人手で読影する必要がない場合に限られます。RMLCT7500では、セルのスキャン中に再構成が開始されます。画像強調モジュールがオーバーハング計測の基となる電極端部を鮮明化し、オーバーハング認識モジュールが結果を自動で算出します。その後、Royma のアルゴリズムが各セルをGOまたはNOGOに判定し、オペレータを介さずにレポートを生成します。
分類が自動で行われるため、出力は画像ではなく構造化データ、すなわちセル、その欠陥の種類、品質ステータスとなります。標準アルゴリズムでカバーされない検査がセル設計上必要な場合、Royma はそのセル向けにカスタムアルゴリズムを開発します。繰り返し性はGauge R&Rとして管理されるため、工場は結果を設備の調整に用いる前に、計測そのものが安定していることを示すことができます。
「仕分けのみのステーションは、1つのセルに何が起きたかをラインに伝えます」と、Royma Europe の欧州営業部長(Sales Director Europe)であるGabor Szaboは述べています。「欠陥の種類の記録は、工程で何が起きているかをラインに伝えます。それこそが、積層工程と組立工程が対策を講じるために必要なものです」
欠陥データを原因工程へフィードバック
Royma のインラインコンセプトでは、セルは梱包前に組立工程を通過し、CT検査は組立と梱包の間に配置されます。CTから得られた欠陥の種類と品質ステータスは上流の組立工程にフィードバックされ、同時に100%選別により良品セルのみが次工程へ進みます。
実際には、価値は個々の不良品ではなくパターンにあります。ある一隅でオーバーハングの検出件数が増えていれば、技術者は積層のアライメントに着目します。端部の折れやしわであれば電極のハンドリングに、電極とケース間の距離の変化であれば積層体のケースへの挿入工程に着目します。いずれも特定の装置に関わる問題であり、CTの記録は技術者が最初にどの装置を確認すべきかを示します。
「価値は、より多くの不良セルを見つけることにあるのではありません」とSzaboは付け加えます。「積層ラインが不良セルを減らすための情報を提供することにあるのです」
立ち上げ期のラインに向けた実務上のポイント
まず欠陥カタログを定義します。品質部門とプロセス技術部門が、どの欠陥の種類を報告対象とし、それぞれがどの上流ステーションに対応するかを合意します。この対応付けにより、CTの結果が特定の装置に対する指示になります。
データの経路を早期に計画します。セルごとの結果を工場のMES、統計ソフトウェア、ライン制御へどのように連携するかは、ラインプロジェクトの一環として各お客様と個別に定義します。
立ち上げ期を活用します。プロセスウィンドウがまだ設定段階にある間、全数CTデータによって、どのパラメータ変更が実際に欠陥率を低減するかがわかります。ラインが安定した後は、同じ記録がその安定性が維持されていることを裏付けます。
スキャン時間と繰り返し性のバランスを取ります。スキャン時間を短くするとスループットは向上しますが繰り返し性は低下するため、スキャン設定は工場のGauge R&R要件を踏まえてセル設計ごとに選定します。
RMLCT7500の公表仕様
| 項目 | RMLCT7500 |
|---|---|
| システム種別 | インライン・ガントリー型3D CT、全自動 |
| 検査範囲 | 100%インライン、全セル |
| セル形式 | 角形電池セル |
| スループット | 最大36 ppm(構成により異なる) |
| ガントリー設計 | モジュール式、ガントリーリング数はラインごとに選択 |
| 再構成 | スキャン中に開始 |
| 分類 | GO/NOGO自動判定、レポート自動生成 |
| 検出項目 | 四隅のオーバーハング、端部の折れ・しわ、電極の位置ずれ(アライメント)、電極とケース間の距離、穿孔、異物 |
| データの活用 | 欠陥の種類と品質判定結果を上流の組立工程へフィードバック |
自社セルで何が検出されるかをテストスキャンで確認
Royma Europeでは、お客様のセルをRMLCT7500でテストスキャンし、自社のセルからどの種類の欠陥が検出され、スタッキングラインへどのようなフィードバックが得られるかを評価します。お問い合わせ:Royma Europe Sales Director(営業部長)Adrian de Riz、adrian_deriz@roymatek.eu、+49 511 57092696、www.roymatek.jp
Royma Europe、Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, ドイツ。