アプリケーションノート ·
全数インラインセルCTのROI予測:導入前に自社の誤排出率と見逃し率を測定する方法
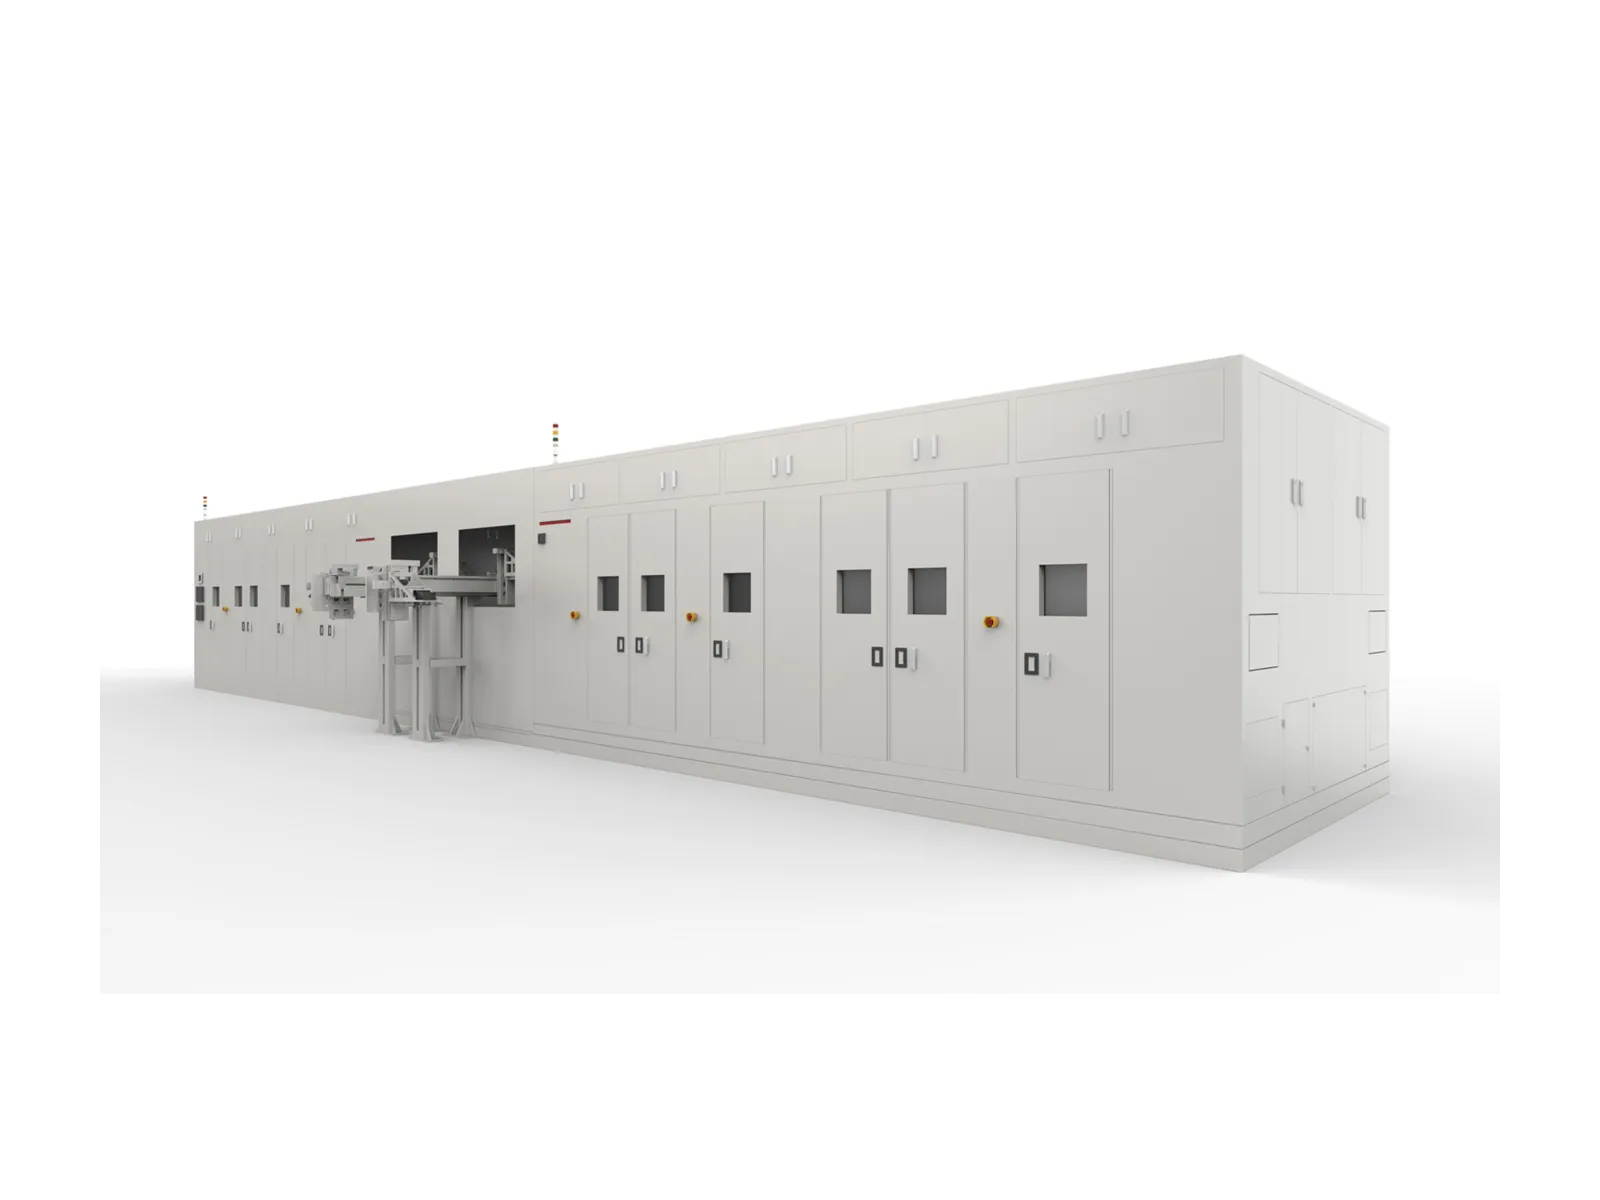
RoymaのRMLCT7500インラインガントリーCTは、すべての角形セルをライン速度で3D検査します。Royma Europeは、購入を決定する前に自社のセルで測定した誤排出率と見逃し率をもとに、セル工場が投資対効果を予測できるよう支援します。
RMLCT7500は、ガントリー構成、セル厚さ、検査箇所数に応じて最大36 ppmを実現します。ただし、インラインCTの投資を回収できるかどうかは、速度だけでは決まりません。決め手となるのは、工場ですでに運用している検査の2つのエラー率であり、どちらもラインから取り出した実際のセルで測定できます。
投資回収を左右する2つのエラー率
インラインの積層検査では、必ず2種類の誤りが生じます。誤排出は良品セルをラインから取り除き、すでにそのセルに投入された材料費と加工費を無駄にします。見逃しは不良セルを通過させるため、化成工程とそれ以降のすべての工程を消費するか、顧客のもとに届いてしまいます。
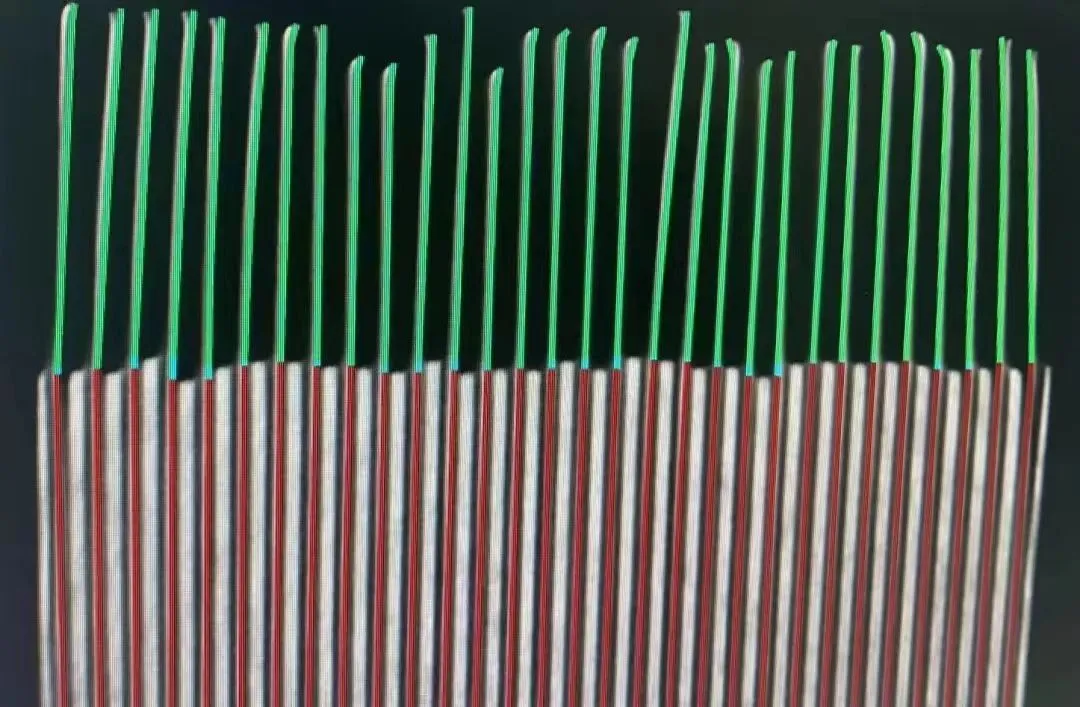
積層セルの2D X線画像では、電極層が重なって写ります。この透過画像から四隅のオーバーハングを判定すると、どちらの方向にも誤判定が生じます。ラボCTは各層を鮮明に分離できますが、全数検査には遅すぎます。インライン3D CTは、この両方を両立させるために設計されています。すべての層を可視化し、すべてのセルをラインのタクトで検査します。
カタログ値ではなく、自社のセルで
公表されている誤検出率は、Royma自身の現場経験に基づく数値も含め、お客様とは異なるセル設計、積層プロセス、しきい値設定を反映したものです。そのため、ここでは数値を示しません。代わりに、投資前に工場独自の2つの数値が得られる、手順の定まったクロスチェックを推奨します。
「工場が当社の数値を信用する必要はありません」と、Royma Europeの欧州営業部長(Sales Director Europe)Gabor Szaboは述べています。「必要なのは、電極の積層を分解できる手法を用いて、自社のセルで一度測定した自社の誤排出率と見逃し率です。」
ステップ1:排出されたセルを再検査
まず、現在の、または推奨されるインライン検査で不良として排出されたセルを対象にします。一定の生産期間にわたり、シフトごとまたはバッチごとにその数を集計します。次に、排出されたバッチを、例えば工場所有のラボCTなどによる3D基準測定で再検査します。
このクロスチェックにより、排出されたセルのうち実際に積層不良があるものの数と、良品であるにもかかわらず排出されたものの数がわかります。後者が誤排出率です。これにラインの生産量と良品セル1個の価値を掛けると、事業計画における最初のコスト値が得られます。
ステップ2:ラインが見逃しているものを確認
2つ目のチェックは逆方向に行います。インライン検査を通過したセルから統計的にサンプルを抽出するか、最終検査の結果を利用します。さらに、後工程で排出されたセルをすべて回収し、インライン検査で検出されるべきだった積層不良がないかを確認します。
これらのセルについても、排出されたバッチと同じクロスチェックを行います。その結果が見逃し率です。見逃し1件ごとに、化成工程とそれ以降の工程のコストに加え、下流工程で不良が発見された場合のコストが発生します。
2つのエラー率から工場固有の予測へ
両方のエラー率を測定すれば、予測に必要なのは工場自身のコストデータだけです。
- 誤排出率 × セル生産量 × 良品セル1個の価値
- 見逃し率 × 不良セル1個あたりの化成工程および後工程のコスト
- 顧客のもとで初めて発見される不良のコストとリスク
- インラインステーションの設置スペース(インラインCTは2D X線ステーションより広い設置面積が必要なため)
「自社ラインの両方のエラー率がわかれば、計算は簡単です」とSzaboは付け加えます。「現在の誤排出と見逃しにかかっているコストと、全数インライン3D検査によって削減できるコストが明らかになります。」
同じデータには、もう一つの用途があります。インラインCTはすべてのセルのすべての電極層を測定するため、合否信号よりも精密なフィードバックループを積層工程に提供します。クロスチェックで明らかになる欠陥の分類は、RMLCT7500が検出・報告するよう設定されている分類と同じです。
RMLCT7500の概要
| 項目 | RMLCT7500(公称値) |
|---|---|
| 装置タイプ | インラインガントリーCT、モジュール式ガントリーシステム |
| 検査 | 3D CT、全数インライン、全自動 |
| スループット | 最大36 ppm(構成、セル厚さ、検査箇所数により異なる) |
| セル形式 | 角形セル |
| 構成 | スキャン範囲と検出する欠陥の種類をカスタマイズ可能 |
| 対象となる欠陥 | 四隅における負極・正極のオーバーハング、電極端部のしわ・折れ、電極の位置ずれ(アライメント)、電極と外装缶の距離、電極の穿孔・折れ・切れ、異物 |
お客様のセルで予測を始める
Royma Europeは、セル工場での照合検査の立ち上げを支援します。対象は、排出されたセルと合格したセルのサンプル計画、基準測定、そして予測の基となるコストモデルです。結果はお客様の品質・プロセスエンジニアと共に評価し、排出されたセルのリファレンススキャンについては個別に検討します。
お問い合わせ先:Adrian de Riz、Sales Director(営業部長)、Royma Europe、adrian_deriz@roymatek.eu、+49 511 57092696、www.roymatek.jp
Royma Europe、Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, ドイツ。